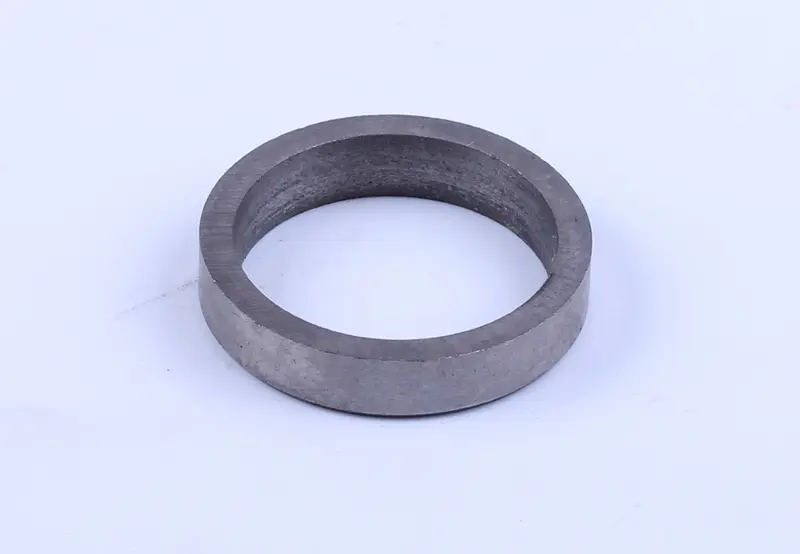
Сідло випускного клапана KM385BT AMG
Опис
Для чого потрібне сідло випускного клапана
Сідло випускного клапана KM385BT AMG використовують для відновлення місця прилягання випускного клапана в головці блока циліндрів. Коли клапан закривається, його тарілка притискається до сідла та перекриває вихід газів із камери згоряння. Щільний контакт допомагає зберігати компресію, а також забезпечує відведення частини тепла від тарілки клапана до головки.
Це кільце з центральним отвором. Зовнішня поверхня призначена для посадки в головці, а з внутрішнього боку формують робочу фаску, до якої прилягає клапан. Для правильної роботи фаска має бути співвісною з напрямною втулкою. Тоді тарілка контактує із сідлом по всьому колу, а не лише окремою ділянкою. Тому запресовування кільця — лише один з етапів ремонту.
Ознаки зношення та причини заміни
Сідло замінюють у разі прогару, тріщин, глибоких раковин або такого зношення, за якого обробка вже не дозволяє зберегти допустиме положення клапана. Ремонту потребує й ослаблена посадка кільця. Якщо розбите гніздо в головці, спершу визначають спосіб його відновлення: встановлення нової деталі саме по собі не поверне правильну посадку.
Втрата герметичності випускного клапана може спричиняти падіння компресії, складний запуск і нестійку роботу двигуна. Проте за цими симптомами не можна визначити стан лише сідла. Під час розбирання оглядають його фаску, поверхню тарілки клапана та напрямну втулку. Клапан із прогаром або надмірний зазор у напрямній завадять отримати щільне прилягання після заміни кільця.
Як перевірити відповідність
Зважайте на призначення деталі для випускного клапана: схожа форма впускного сідла не робить його придатною заміною. Зіставте зовнішній і внутрішній діаметри, висоту та профіль перерізу зі знятою деталлю. Окремо виміряйте гніздо в головці. Старе сідло після зношення чи деформації може не відображати потрібних посадкових розмірів, тому одного порівняння деталей недостатньо.
З’ясуйте, чи розточували гніздо під час попереднього ремонту. Після такої обробки вибір лише за позначенням двигуна може призвести до невідповідної посадки. Замалий натяг загрожує зміщенням кільця, а завеликий може пошкодити головку під час монтажу. Потрібний натяг і припуск для обробки фаски визначають за вимірами та ремонтною документацією.
Особливості встановлення
Роботу виконують на знятій і розібраній головці, використовуючи обладнання для ремонту клапанних сідел. Старе кільце видаляють так, щоб не пошкодити гніздо. Посадкове місце очищають, перевіряють його форму та відсутність тріщин, після чого встановлюють нове сідло з розрахованим натягом. Сильні удари не компенсують помилку в розмірі та можуть зіпсувати посадкову поверхню.
Наступний етап — обробка робочої фаски відносно напрямної втулки та перевірка ширини й розташування пояска контакту. Притирання застосовують, якщо воно передбачене технологією, але ним не виправляють перекіс сідла чи хибну геометрію фаски. Пошкоджений клапан та зношену напрямну відновлюють або замінюють до остаточної обробки сідла. Після завершення робіт ретельно прибирають стружку й абразив та перевіряють герметичність прилягання клапана.
Характеристики
- Доступність
- У наявності
- Ціна
- 81 грн.
- Групи товарів


