Сідло впускного клапана 4L22BT AMG
Опис
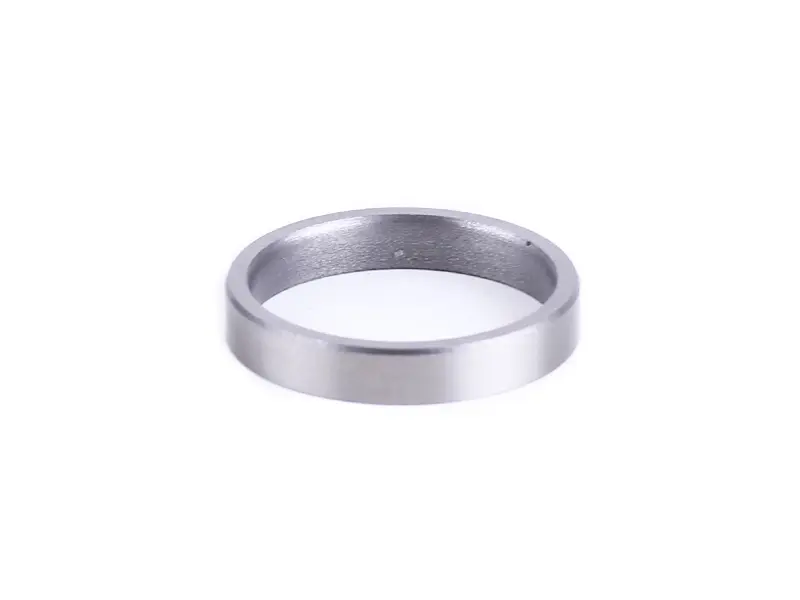
Сідло впускного клапана 4L22BT AMG використовують для відновлення місця прилягання клапана в головці блока циліндрів. Коли клапан закривається, його тарілка притискається до сідла та перекриває впускний канал. Щільний контакт цієї пари потрібен для герметичності камери згоряння. Якщо контактна поверхня пошкоджена, гази можуть проходити крізь неї навіть зі справним клапаном і правильно виставленими зазорами.
Як працює сідло
Це суцільне кільце з центральним отвором. Зовнішньою поверхнею воно встановлюється в посадочне гніздо головки, а внутрішня ділянка після потрібної обробки утворює поверхню прилягання тарілки клапана. Через сідло частина тепла від закритого клапана передається головці. Для належної роботи потрібні щільна посадка кільця та співвісність контактної фаски з напрямною втулкою.
Підставами для заміни є тріщини, прогар, глибоке спрацювання або пошкодження посадки. Коли відновити фаску обробкою в межах допустимої геометрії вже неможливо, одне лише притирання не допоможе. Негерметичний впускний клапан може спричиняти падіння компресії, складний запуск і нерівномірну роботу двигуна. Проте за цими симптомами не можна одразу визначити стан сідла: причину встановлюють перевіркою герметичності та оглядом розібраної головки.
Перевірка відповідності
Для підбору орієнтуються на позначення 4L22BT і призначення саме для впускного клапана. Далі зіставляють розміри знятого кільця із замірами гнізда в головці. Потрібно перевірити зовнішній та внутрішній діаметри, висоту сідла, геометрію контактної ділянки й розміри тарілки клапана. Однакова форма ще не означає взаємозамінність: від точності розмірів залежать посадка та можливість сформувати правильну фаску.
Якщо старе сідло втратило щільність посадки або випало, його розмірів для підбору недостатньо. Спочатку оглядають і вимірюють гніздо, адже воно могло деформуватися чи зазнати пошкоджень. Також перевіряють напрямну втулку, стержень клапана та фаску його тарілки. Надмірний люфт, викривлення або зношення цих поверхонь заважають отримати рівномірне прилягання після заміни сідла.
Встановлення та контроль
Роботу виконують на розібраній головці. Старе кільце видаляють так, щоб зберегти посадочне гніздо, після чого очищають його та перевіряють на тріщини й деформацію. Потрібний натяг і спосіб встановлення визначають за ремонтними вимогами двигуна та фактичними замірами. Випадкова оправка або встановлення з перекосом можуть пошкодити край кільця й посадочну поверхню.
Після закріплення сідла контактну фаску обробляють відносно осі напрямної втулки. Перевіряють ширину та розташування пояска контакту на тарілці клапана. Якщо технологія ремонту передбачає притирання, його проводять після виправлення геометрії: воно не замінює точну обробку. Залишки абразиву видаляють, потім контролюють герметичність закритого клапана та його положення в головці.
Під час складання доречно оглянути сусідні сідла, клапани й напрямні втулки. Пошкоджені деталі, що працюють разом із сідлом, замінюють за результатами перевірки. Недостатній натяг загрожує послабленням кільця, надмірний — пошкодженням головки. Помилка в геометрії фаски може призвести до витоку газів і повторного прогару. Для такого ремонту потрібні вимірювальний інструмент та обладнання для обробки клапанних сідел.
Характеристики
- Доступність
- У наявності
- Ціна
- 62 грн.
- Групи товарів


