Сідло випускного клапана DLH1100 AMG
Опис
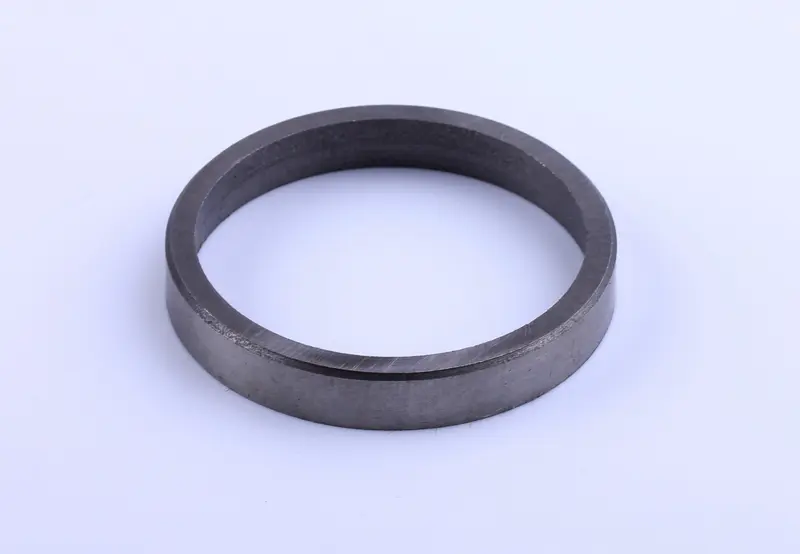
Сідло випускного клапана DLH1100 AMG призначене для ремонту клапанного механізму головки циліндра. До його поверхні прилягає тарілка випускного клапана, коли той закривається. Щільний контакт допомагає утримувати тиск у камері згоряння та відводити тепло від клапана до головки. Якщо прилягання порушене, гарячі гази проходять крізь нещільність і поступово пошкоджують контактні поверхні обох деталей.
Причини заміни
Сідло має форму кільця з центральним наскрізним отвором. Під час ремонту перевіряють стан поверхні, що контактує з клапаном, і те, наскільки міцно кільце тримається в головці. Тріщини, прогар, глибокі раковини та послаблення посадки є підставами для заміни. Нове сідло потрібне й тоді, коли зношення вже неможливо прибрати обробкою без порушення допустимого положення клапана. Рішення залежить від стану деталі та результатів вимірювання.
Нещільне закривання випускного клапана може спричиняти падіння компресії, важкий запуск і втрату потужності. За самими цими ознаками визначити несправність сідла неможливо. Спочатку перевіряють герметичність клапана, а після зняття головки оглядають його тарілку, фаску та кільце сідла. Легкі сліди зношення не завжди потребують заміни, тоді як тріщини або значний прогар не усуваються звичайним притиранням.
Як підібрати деталь
Для підбору враховують позначення DLH1100 та застосування саме з випускним клапаном. Порівнюють зовнішній і внутрішній діаметри, висоту кільця, профіль його перерізу та розміри гнізда в головці. Зняте сідло слугує зразком форми, але через зношення не завжди дає правильний орієнтир для посадкового розміру. Гніздо потрібно виміряти, особливо якщо головку вже ремонтували або розточували під інше сідло.
Окремо звіряють діаметр тарілки клапана, геометрію фаски та положення клапана, яке має вийти після обробки. Недостатній натяг може призвести до послаблення кільця, а надмірний — до пошкодження посадкового місця. Невідповідна висота чи профіль заважають отримати правильну смугу контакту. Тому збіг назви моделі варто доповнювати перевіркою розмірів самого сідла, клапана та гнізда, а не обмежуватися порівнянням двох кілець.
Монтаж і перевірка
Роботу виконують на знятій головці, використовуючи обладнання для ремонту клапанних сідел. Старе кільце виймають так, щоб не пошкодити гніздо. Посадкове місце очищають, перевіряють на тріщини, деформацію та сліди руху сідла. Потрібний натяг і спосіб встановлення визначають за ремонтними вимогами двигуна. Випадкова оправка чи спроба силою посадити невідповідне кільце можуть спричинити перекіс і зіпсувати головку.
Після монтажу контактну фаску обробляють співвісно з напрямною клапана. Далі контролюють ширину та розташування контактного пояска, положення клапана і герметичність закривання. Притирання саме по собі не виправляє перекошене сідло або помилкову геометрію фаски. Поруч перевіряють випускний клапан і його напрямну: пошкоджена тарілка чи завеликий люфт стрижня завадять відновити щільне прилягання навіть із новим сідлом. До складання прибирають усю стружку й абразив, а під час складання перевіряють клапанний зазор відповідно до вимог двигуна.
Характеристики
- Доступність
- У наявності
- Ціна
- 97 грн.
- Групи товарів


