Втулка шатуна Ø35 мм L-34 мм TY295 Xingtai 220/224 AMG
Опис
Втулка шатуна Ø35 мм L-34 мм для TY295, Xingtai 220/224 призначена для ремонту з’єднання шатуна з поршневим пальцем. Її внутрішня поверхня слугує опорою для пальця під час роботи двигуна. Зношення цього з’єднання збільшує зазор і спричиняє ударні навантаження на головку шатуна. Втулку замінюють, якщо виявлено задири, надмірний люфт або порушення її посадки.
Будова та розміри
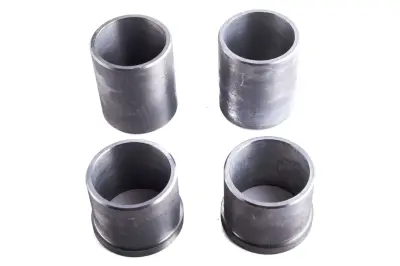
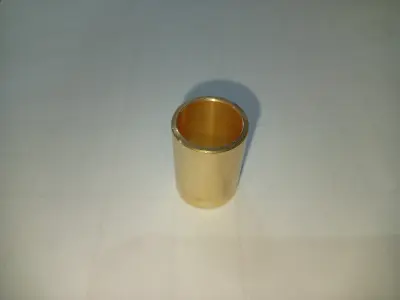
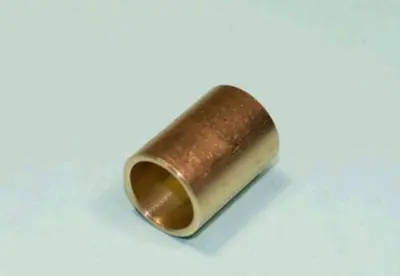
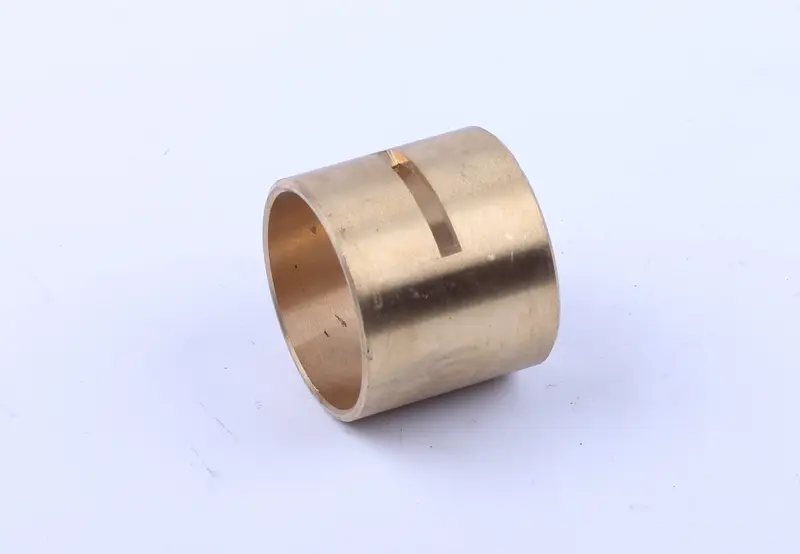
Це циліндрична втулка з наскрізним отвором і поздовжнім пазом на зовнішній поверхні. Розташування паза варто звірити зі старою деталлю: воно має значення під час встановлення. Позначення Ø35 мм задає діаметр, а L-34 мм — довжину 34 мм. Для підбору потрібні окремі вимірювання зовнішнього та внутрішнього діаметрів. Перший визначає посадку в головці шатуна, другий — зазор між втулкою та поршневим пальцем.
Як перевірити потребу в заміні
Стан втулки перевіряють за появи люфту пальця, стуку в поршневій групі, слідів перегрівання або задирів. За самим звуком не можна визначити, яка саме деталь зношена. Після розбирання оглядають втулку, палець і головку шатуна, а отвір вимірюють у кількох напрямках та на різній глибині. Так можна виявити овальність і нерівномірне зношення, які не помітні під час перевірки лише біля одного торця.
Пошкодження часто розвиваються через недостатнє змащування, забруднення мастила або тривалу роботу зі збільшеним зазором. Разом із втулкою перевіряють поверхню поршневого пальця: риски та виробіток на ньому прискорюють зношення нової деталі. Також оглядають отвори під палець у поршні й посадочне місце в шатуні. Якщо втулка втратила нерухому посадку, потрібно оцінити стан головки шатуна, перш ніж встановлювати заміну.
На що звернути увагу під час підбору
Порівняйте довжину втулки, зовнішній діаметр, отвір під палець, форму торців і положення паза. Окремо перевірте мастильні отвори в знятій деталі та шатуні, якщо вони передбачені конструкцією. Вимір зношеного отвору не є готовим орієнтиром для остаточного розміру: потрібний зазор визначають за справним пальцем і ремонтними вимогами двигуна. Надмірний зазор залишить люфт, а надто щільне з’єднання може призвести до перегрівання та заклинювання.
Встановлення та контроль
Зношену втулку випресовують, забезпечивши опору для головки шатуна. Посадочне місце очищають від залишків мастила й забруднень, перевіряють на пошкодження та вимірюють. Нову деталь запресовують оправкою відповідного розміру, без перекосу й ударів по тонкому краю. Якщо мастило надходить через отвір у втулці, під час встановлення його суміщають із відповідним каналом у шатуні.
Після запресовування ще раз перевіряють діаметр і форму внутрішнього отвору: вони можуть змінитися під дією натягу. За потреби отвір остаточно обробляють під палець, контролюючи співвісність і потрібний зазор. Таку роботу виконують із вимірювальним інструментом, а не за відчуттям під час вставляння пальця. Перед складанням прибирають стружку, очищають мастильні проходи та змащують поверхні тертя. Палець має рухатися без заїдання, а втулка — надійно триматися в головці шатуна.
Характеристики
- Доступність
- Немає в наявності
- Ціна
- Немає в наявності
- Групи товарів