Болт головки циліндрів TY295 тип 2 AMG
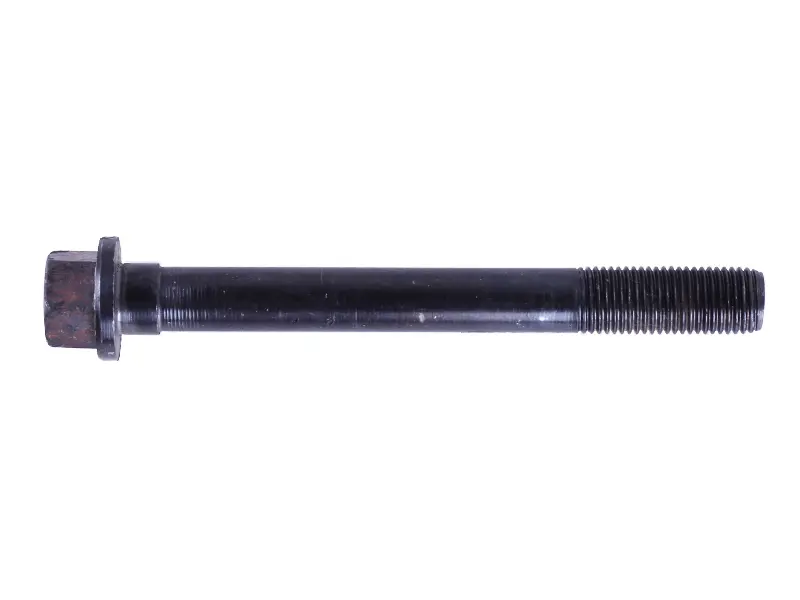
Опис
Болт головки циліндрів TY295 тип 2 AMG слугує для кріплення головки до блока двигуна. Під час затягування він забезпечує притискання, потрібне для роботи з'єднання з прокладкою. Справність кріплення має значення для рівномірного прилягання головки: пошкоджений болт може завадити належному затягуванню навіть за справних посадкових поверхонь.
Будова та робота кріплення
Деталь має довгий стрижень, різьбу на кінці та шестигранну головку з широкою опорною частиною. Більша частина стрижня не має різьби. Для заміни потрібно зіставити не лише різьбу, а й довжину, форму опори та розташування різьбової ділянки: від цих параметрів залежить правильна посадка болта.
Позначення «тип 2» розрізняє варіанти кріплення, проте його потрібно звіряти з будовою знятої деталі. Болт має проходити крізь відповідний отвір і притискати головку опорною частиною. Якщо він упирається кінцем у дно отвору блока, зусилля на ключі ще не означає належного притискання. Закороткий болт може зачепити замало витків різьби.
Ознаки пошкодження
Кріплення замінюють за наявності зірваних чи зім'ятих витків, викривлення стрижня, тріщин, значної корозії або пошкоджених граней під ключ. Окремо перевіряють перехід під головкою та опорну поверхню. Задирки й деформація на цих ділянках заважають рівній посадці. Помітне видовження порівняно зі справним болтом такого самого розміру також потребує перевірки перед повторним використанням.
Прорив газів або підтікання на стику головки з блоком — привід оглянути з'єднання в цілому. Під час розбирання перевіряють прокладку головки, прилеглі поверхні та різьбові отвори блока. Заміна самого болта не відновлює зірвану різьбу й не усуває викривлення поверхонь, між якими затиснуто прокладку.
Як підібрати болт
- Виміряйте довжину від опорної поверхні під головкою до кінця болта, діаметр стрижня та довжину ділянки з різьбою.
- Зіставте діаметр і крок різьби. Зовні подібне кріплення може почати вкручуватися, але далі пошкодити витки в блоці.
- Перевірте розмір шестигранника, форму опорної частини та переходи стрижня: болт має правильно сідати й бути доступним для інструмента.
- Звірте позначення типу та вимоги двигуна до кріплення головки, зокрема правила повторного використання знятих болтів.
Підготовка та встановлення
До роботи беруться після охолодження двигуна. Знімаючи головку, дотримуються передбаченої для двигуна послідовності послаблення кріплення. Перед складанням очищають отвори та оглядають різьбу. Із глухих отворів прибирають рідину й забруднення, які можуть перешкодити вкручуванню або створити зайвий тиск під час затягування.
Спочатку болт наживляють від руки, стежачи, щоб він ішов без перекосу. Заїдання до прилягання опорної частини не долають силою ключа — спершу знаходять причину. Потребу в змащуванні різьби, етапи затягування, момент і можливе довертання визначають за настановою до двигуна. Мастило змінює тертя, а отже, й зусилля притискання за однакового моменту.
Остаточно затягують кріплення відповідним вимірювальним інструментом у порядку, встановленому для всієї головки. Надмірне зусилля загрожує зривом різьби або пошкодженням болта; недостатнє притискання може порушити ущільнення прокладки. Додаткове підтягування після складання виконують лише тоді, коли цього вимагає процедура для двигуна.
Характеристики
- Доступність
- У наявності
- Ціна
- 148 грн.
- Групи товарів


