Болт головки цилиндров TY295 тип 2 AMG
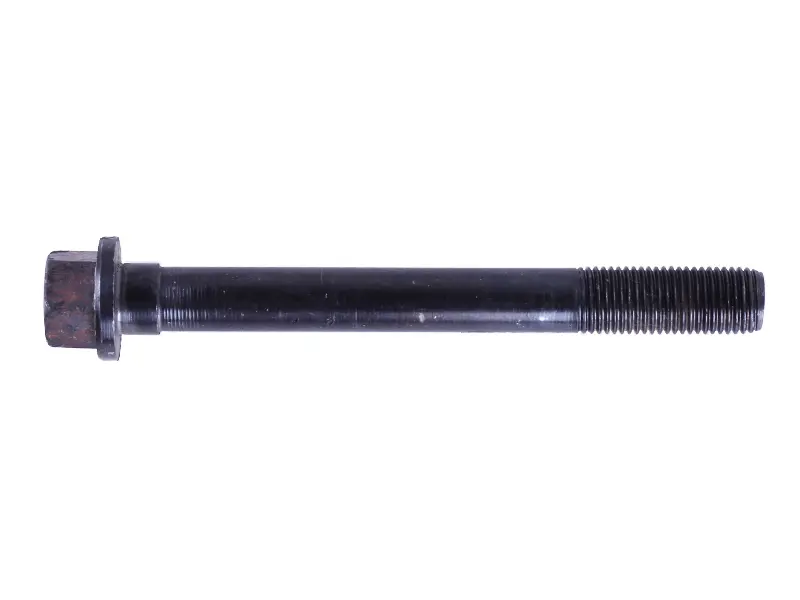
Описание
Болт головки цилиндров TY295 тип 2 AMG предназначен для крепления головки к блоку двигателя. При затяжке он создаёт усилие прижима, необходимое для работы соединения с прокладкой. Состояние такого крепежа влияет на равномерность прилегания головки: повреждённый болт может помешать правильной затяжке даже при исправных сопрягаемых поверхностях.
Конструкция и назначение
Болт имеет длинный стержень, резьбу на конце и шестигранную головку с широкой опорной частью. Большая часть стержня выполнена без резьбы. При подборе нужно учитывать всю геометрию: одинаковая резьба ещё не означает, что другой болт подойдёт по длине, опоре и расположению резьбового участка.
Обозначение «тип 2» помогает различать варианты крепежа, но его нужно сопоставлять с конструкцией снятой детали. Болт должен проходить через предусмотренное отверстие и прижимать головку своей опорной частью, а не упираться концом в дно отверстия блока. Слишком короткий крепёж, напротив, может захватить недостаточное число витков.
Когда требуется замена
Поводом для замены служат сорванные или замятые витки, искривление стержня, трещины, выраженная коррозия и повреждение граней под инструмент. Осмотрите также переход под головкой и поверхность опоры: задиры и деформация в этих местах мешают ровной посадке. Если болт заметно вытянулся или отличается от исправного крепежа того же размера, возвращать его в соединение без проверки нельзя.
Следы прорыва газов или подтекания у стыка головки с блоком требуют проверки всего соединения, а не только болта. Вместе с крепежом осматривают прокладку головки, посадочные поверхности и резьбу в блоке. Новая деталь не восстановит повреждённое резьбовое отверстие и не устранит деформацию сопрягаемых поверхностей.
Что сверить при подборе
- Длину от опорной поверхности под головкой до конца болта, диаметр стержня и длину резьбового участка.
- Диаметр и шаг резьбы: близкие по виду варианты могут начинать вкручиваться, но повреждать ответные витки.
- Размер шестигранника, форму опоры и переходы стержня, чтобы крепёж правильно сел и оставался доступен для инструмента.
- Обозначение типа и требования двигателя к крепежу головки, включая допустимость повторного использования снятых болтов.
Особенности установки
Работу выполняют на остывшем двигателе. При снятии головки соблюдают установленную для двигателя последовательность ослабления крепежа. Перед сборкой очищают отверстия и проверяют их состояние; в глухих отверстиях не должны оставаться жидкость и мусор, способные помешать вкручиванию или создать лишнее давление при затяжке.
Болт сначала наживляют вручную, без перекоса и принудительного протягивания ключом. Если он заедает до посадки опорной части, выясняют причину. Смазывание резьбы, этапы затяжки, момент и возможный доворот выбирают по руководству двигателя: состояние резьбы меняет соотношение между приложенным моментом и усилием прижима.
Окончательную затяжку выполняют подходящим измерительным инструментом, соблюдая порядок для всей головки. Произвольное увеличение усилия может сорвать резьбу или повредить болт, а недостаточный прижим — нарушить уплотнение прокладки. Повторную протяжку проводят только тогда, когда она предусмотрена процедурой сборки двигателя.
Характеристики
- Доступность
- В наличии
- Цена
- 148 грн.
- Группы товаров


