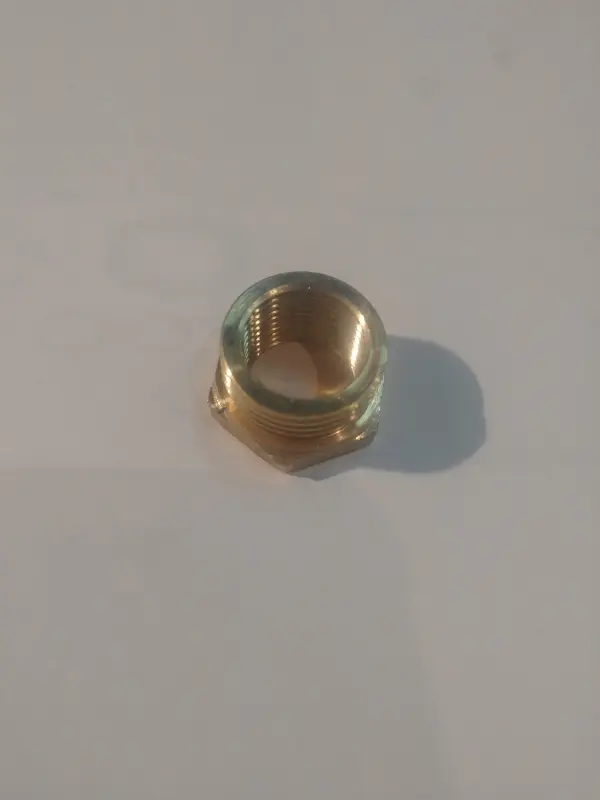
Латунна футорка свічкового отвору 2T Ø14/18 мм, L=15 мм
Опис
Латунна футорка свічкового отвору 2T Ø14/18 мм, L=15 мм
Різьбова футорка призначена для ремонту посадкового отвору свічки в головці двотактного двигуна. Її встановлюють, коли штатна різьба пошкоджена і свічка вже не фіксується належним чином: закручується з перекосом, не тримає затягування або має відчутний люфт. Деталь утворює новий різьбовий перехід і дає змогу відновити місце встановлення без підбору свічки з іншим посадковим розміром.
Призначення та конструкція
Футорка виготовлена як цільна латунна втулка з внутрішньою та зовнішньою різьбою. Розмірна схема Ø14/18 мм позначає перехід між свічкою діаметром 14 мм і підготовленим отвором діаметром 18 мм. Довжина деталі становить 15 мм. Зовні передбачена шестигранна частина, за яку футорку можна утримувати відповідним інструментом під час монтажу.
Після встановлення свічка вкручується у внутрішню різьбу футорки, а сама втулка закріплюється зовнішньою різьбою в головці циліндра. Така конструкція повертає різьбову фіксацію свічки у передбаченому для неї положенні. Герметичність посадки залежить не лише від втулки, а й від стану ущільнювальної поверхні, самої свічки та якості виконаного ремонту.
Що перевірити перед вибором
- Тип двигуна: футорка розрахована на свічковий отвір головки двотактного двигуна.
- Розмір свічки: внутрішня посадка має відповідати свічці діаметром 14 мм.
- Розмір отвору: зовнішня частина призначена для підготовленої посадки діаметром 18 мм.
- Довжина: значення L=15 мм потрібно порівняти з глибиною різьбової зони головки та раніше встановленою деталлю, якщо вона збереглася.
- Крок і напрямок різьби: позначення Ø14/18 мм описують діаметри, але не замінюють перевірку різьбового кроку на свічці та в підготовленому отворі.
- Стан головки: перед ремонтом потрібно виключити тріщини, пошкодження ущільнювального майданчика та деформацію посадкового місця.
Встановлення та практичне застосування
Футорку застосовують у разі зірваних витків, наслідків перекосу свічки або недостатньої фіксації в головці циліндра. Для монтажу отвір має бути підготовлений під зовнішній розмір втулки зі збереженням співвісності. Перекіс під час нарізання або відновлення посадки може змінити положення свічки, тому робота потребує точного інструмента та контролю глибини.
Під час ремонту необхідно не допустити потрапляння металевої стружки до циліндра, очистити підготовлену різьбу та перевірити, щоб установлена втулка не заважала правильній посадці свічки. Спосіб фіксації та зусилля затягування обирають відповідно до вимог конкретної головки циліндра і застосованої технології ремонту. Якщо параметри старого отвору невідомі, їх вимірюють до обробки: збільшене або раніше ремонтоване посадкове місце може потребувати футорку іншого розміру.
Ця модель підходить для ремонту лише за збігу всіх посадкових параметрів: двотактного виконання, діаметрів 14/18 мм, довжини 15 мм і фактичної різьби. Точна перевірка розмірів до монтажу допомагає зберегти правильне положення свічки та уникнути повторної обробки головки циліндра.
Характеристики
- Доступність
- Немає в наявності
- Ціна
- Немає в наявності
- Групи товарів