Фреза алмазна торцева шліфувальна Turbo 115 × 22,2 мм
Опис
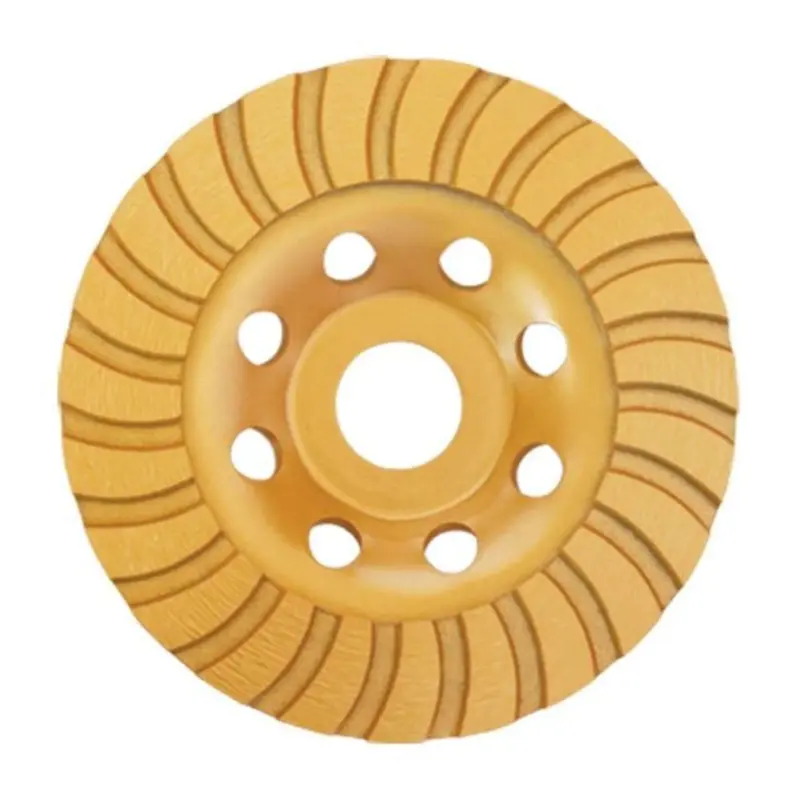
Алмазна торцева шліфувальна фреза Turbo 115 × 22,2 мм слугує для знімання матеріалу з поверхні та вирівнювання виступів. Обробку виконує кільцева ділянка на торці фрези, яка контактує з площиною заготовки. Таку оснастку добирають для шліфування, коли потрібно поступово усунути нерівності й підготувати поверхню до подальшої обробки.
Розміри та будова
Зовнішній діаметр фрези — 115 мм, діаметр посадкового отвору — 22,2 мм. Корпус має чашоподібну форму із заглибленою серединою. На зовнішньому робочому кільці розташовані вигнуті канавки, а навколо посадкового отвору — вісім круглих отворів. Позначення виконання — Turbo. Золотистий колір корпусу не визначає, для якого матеріалу слід добирати абразив.
Під час торцевого шліфування на результат впливають стан робочого кільця, рівномірність контакту та рух інструмента. Надмірний натиск збільшує навантаження й нагрівання, але не компенсує неправильний вибір оснастки. Щоб не утворювати локальних заглиблень, фрезу переміщують по ділянці без тривалого затримування на одному місці.
Як перевірити відповідність
Порівняйте зі знятою фрезою зовнішній діаметр, посадковий отвір, профіль центральної частини та поверхні, які затискають фланці. Звірте також вимоги шліфувальної машини до розміру оснастки, кріплення й захисного кожуха. Однаковий діаметр отвору ще не означає правильного встановлення: інша форма чаші може заважати затисканню або спричиняти контакт із кожухом.
Алмазну оснастку добирають з урахуванням матеріалу заготовки та способу обробки. Допустима частота обертання фрези має бути не нижчою за оберти машини в обраному режимі. Роботу з водою чи без неї погоджують із вимогами до оснастки та самого інструмента. Позначення 115 × 22,2 мм указує розміри, а не визначає допустимі режими шліфування.
Ознаки зношення
Якщо фреза стала гірше знімати матеріал, залишає нерівномірний слід або спричиняє вібрацію, огляньте робоче кільце й перевірте кріплення. Такі зміни можуть бути наслідком зношення алмазного шару, пошкодження корпусу чи перекосу під час монтажу. За наявності тріщин, деформації, відколів або пошкодженої посадки роботу припиняють. Спроба компенсувати зношення сильнішим натиском перевантажує машину та ускладнює контроль обробки.
Заміна та перший запуск
Від'єднайте машину від живлення й зніміть попередню оснастку передбаченим для неї способом. Приберіть пил і налиплий матеріал із посадкових та притискних поверхонь. Огляньте фланці, затискну гайку й кожух: забруднення або пошкодження в місці притискання можуть перекосити фрезу. Вона має встановлюватися рівно, без люфту. Кріплення затягують за інструкцією машини, без саморобних прокладок.
Перевірте вільне обертання вручну, після чого проведіть короткий запуск без навантаження зі встановленим захистом. Биття, сторонній шум чи зачіпання кожуха потребують зупинки та повторної перевірки монтажу. Під час шліфування застосовуйте передбачене пиловидалення й засоби захисту. Невідповідна посадка або нерівний затиск спричиняють вібрацію, нерівномірне знімання матеріалу та пошкодження оснастки.
Характеристики
- Доступність
- Немає в наявності
- Ціна
- Немає в наявності
- Групи товарів