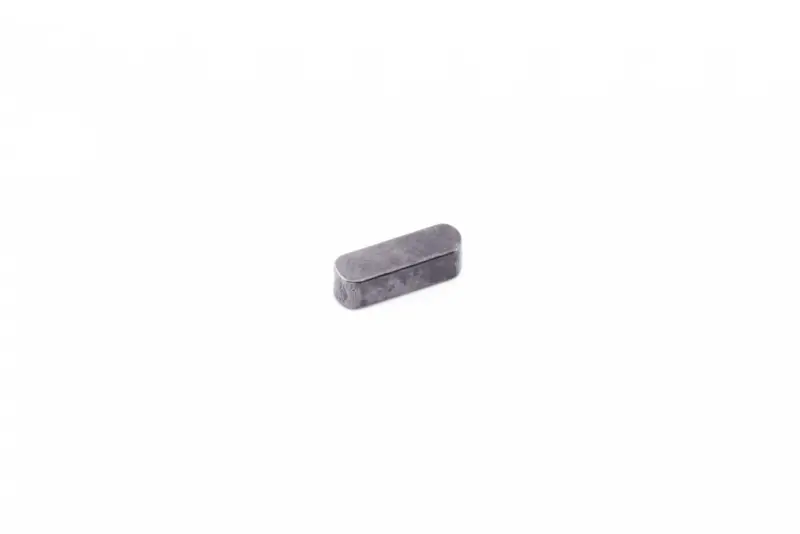
Шпонка пускового вала 5×5×16 мм для 190N/195N (12/15 к.с.) TD
Опис
Шпонка пускового вала 5×5×16 мм для двигунів 190N/195N
Деталь призначена для пускового вала дизельних двигунів 190N і 195N, які застосовують на мотоблоках та іншій техніці з відповідним силовим агрегатом. Вона встановлюється у суміщені пази вала й насадженої на нього деталі, фіксує їхнє взаємне кутове положення та бере участь у передаванні обертального зусилля. Коли розміри шпонки й пазів збігаються, з’єднання працює без провертання однієї деталі відносно іншої.
Призначення та виконання
Розмір шпонки становить 5×5×16 мм: ширина й висота — по 5 мм, довжина — 16 мм. Деталь має видовжену форму із заокругленими торцями. Таке виконання потребує паза відповідного профілю, тому самої належності двигуна до серії 190N або 195N недостатньо для вибору. Потрібно одночасно звірити місце встановлення, усі три розміри та форму торців зі знятою шпонкою і посадковим пазом.
Шпонка сприймає навантаження бічними поверхнями в зоні контакту з пазами. Її завдання — пов’язати обертання пускового вала з установленою на ньому деталлю. Вона не замінює кріплення, яке утримує спряжені деталі в осьовому напрямку. Тому під час ремонту слід оцінювати з’єднання повністю: стан шпонки, крайок обох пазів, посадкових поверхонь і штатного кріплення.
Що перевірити перед вибором
- Модель двигуна: деталь розрахована на застосування в пусковому механізмі двигунів 190N/195N, для яких у товарному позначенні вказано 12/15 к.с.
- Розмір: потрібна шпонка повинна мати переріз 5×5 мм і довжину 16 мм; близьке позначення без збігу всіх параметрів не підтверджує придатність.
- Форма: заокруглені торці мають відповідати профілю штатного паза. Шпонку іншої форми не варто припасовувати шляхом видалення матеріалу.
- Стан спряжених деталей: розбиті крайки, помітне вироблення або збільшений проміжок у пазу можуть потребувати ремонту не лише самої шпонки.
- Місце встановлення: в одному двигуні використовуються різні шпонки, тому вибирати деталь потрібно саме для пускового вала, а не лише за моделлю силового агрегата.
Заміна та встановлення
Перевірка потрібна під час розбирання пускового механізму, після провертання насадженої деталі відносно вала, а також у разі виявлення зминання, зрізу або вираженого вироблення старої шпонки. Пошкоджену деталь повторно не встановлюють: зміна геометрії погіршує прилягання бічних поверхонь і не відновлює правильну посадку.
Перед складанням пази очищають від забруднень і залишків пошкодженої деталі, після чого перевіряють їхні крайки та приміряють шпонку без перекосу. Вона має займати передбачене положення; надмірний бічний люфт указує на невідповідність розміру або зношення паза, а потреба в сильному запресовуванні — на неправильний профіль, забруднення чи пошкодження посадкового місця. Забивати невідповідну шпонку та сточувати її до приблизного розміру не слід.
Після встановлення суміщають паз спряженої деталі зі шпонкою, складають з’єднання штатним способом і перевіряють, чи деталь стала на передбачене місце. Якщо стару шпонку було зрізано, до остаточного складання потрібно усунути причину перевантаження або неправильної посадки. Такий підхід допомагає не обмежуватися заміною малої деталі, а відновити коректне з’єднання пускового вала.
Характеристики
- Доступність
- У наявності
- Ціна
- 60 грн.
- Групи товарів