Фреза шліфувальна торцева алмазна Turbo 125 × 22,2 мм
Опис
Алмазна торцева фреза Turbo призначена для шліфування поверхні: зняття виступів, вирівнювання місцевих нерівностей та оброблення площини. Зовнішній діаметр становить 125 мм, діаметр посадкового отвору — 22,2 мм. Матеріал знімає торцева кільцева частина фрези. Таку оснастку обирають для поступового зняття зайвого шару й вирівнювання поверхні, а не для наскрізного різання.
Будова та особливості роботи
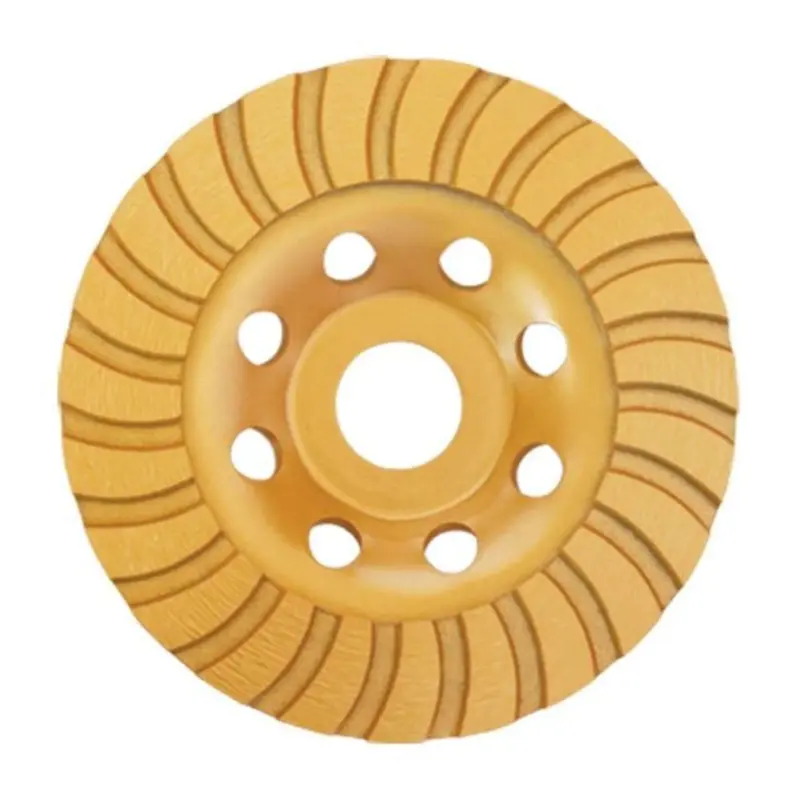
Чашоподібний корпус має підняту центральну частину та широке робоче кільце по краю. На кільці проходять вигнуті канавки, а навколо посадкового отвору розташовано вісім круглих отворів. Позначення Turbo вказане в назві виконання. Під час добору враховують також профіль чаші: від нього залежить розташування робочої поверхні відносно кріплення та захисного кожуха інструмента.
Фрезу ведуть по ділянці рівномірно, не затримуючись надовго в одному місці. Надмірний натиск або спроба прибрати товстий шар за один прохід збільшують навантаження й можуть залишити заглиблення. Після кількох проходів варто прибрати пил та перевірити площину. Перекіс інструмента змінює площу контакту, тому для рівного зняття матеріалу потрібно утримувати його стабільно й контролювати слід оброблення.
Як перевірити відповідність
Зіставте зі знятою фрезою зовнішній діаметр, посадковий отвір, висоту та форму центральної частини. Розмір 125 × 22,2 мм позначає діаметр фрези й отвору, проте одного збігу цих чисел недостатньо для встановлення на конкретну машину. Фланці мають відповідати посадковій частині, а корпус повинен вільно розміщуватися під кожухом, призначеним для шліфування. Інший профіль чаші може завадити надійному затисканню навіть за однакової посадки.
Окремо перевіряють допустиму частоту обертання оснастки, її призначення за матеріалом поверхні та дозволений режим роботи. Для цього звіряють маркування й документацію фрези з вимогами інструмента. Не підганяйте посадковий отвір розточуванням і не використовуйте випадкові втулки. Порушення центрування спричиняє биття, через яке складніше втримати інструмент та отримати рівну площину.
Ознаки зношення та заміна
Якщо фреза знімає матеріал повільніше, потребує більшого натиску, залишає нерівномірний слід або вібрує, її потрібно оглянути. Перевірте, чи не забруднена робоча поверхня, чи правильно затягнуте кріплення та чи відповідає режим оброблюваному матеріалу. Тріщини, деформація корпусу та пошкодження робочого кільця — підстави припинити використання. Робота з биттям погіршує якість шліфування й додатково навантажує шпиндель та кріплення.
Заміну виконують на інструменті, від'єднаному від живлення. Після зняття старої фрези очистіть опорні поверхні фланців, перевірте притискну гайку, різьбу та захисний кожух. Якщо кріпильні деталі пошкоджені, їх замінюють відповідно до вимог виробника машини. Нова фреза має прилягати рівно, без перекосу. Розташування фланців і спосіб затягування повинні відповідати інструкції інструмента.
Після монтажу переконайтеся, що фреза обертається вільно й не торкається кожуха. Виконайте пробний запуск без навантаження згідно з інструкцією машини; у разі вібрації чи стороннього звуку зупиніть її та перевірте кріплення. Починайте шліфування з невеликої ділянки, стежачи за рівномірністю зняття матеріалу. Під час роботи застосовуйте відповідне пиловидалення та засоби захисту очей і органів дихання.
Характеристики
- Доступність
- Немає в наявності
- Ціна
- Немає в наявності
- Групи товарів