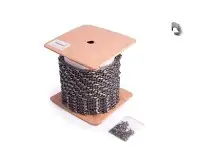
Пиляльний ланцюг у бухті CANFLY 0,325″, 1,5 мм, 1848 ланок
Опис
Пиляльний ланцюг CANFLY у бухті 0,325″, 1,5 мм
Бухта на 1848 ланки призначена для виготовлення замкнених пиляльних ланцюгів потрібної довжини. Такий формат зручний для майстерень, сервісних дільниць і господарств, де обслуговують кілька ланцюгових пил з однаковим кроком і товщиною ведучої ланки, але з різною кількістю ланок на шинах. Із загального запасу відміряють відрізок для конкретної різальної гарнітури, після чого з’єднують його в кільце за допомогою призначеного для пиляльних ланцюгів обладнання.
Ланцюг має крок 0,325″ і товщину ведучої ланки 1,5 мм, що відповідає розміру паза 0,058″. Ці два параметри визначають посадку ланцюга на шині та його взаємодію із зірочками. Значення мають одночасно збігатися з характеристиками напрямної шини, ведучої зірочки та, за її наявності, веденої зірочки на носку шини. Збігу лише за довжиною шини або моделлю пили недостатньо.
Що врахувати під час добору
- Крок 0,325″. Він має відповідати кроку ведучої зірочки та носової зірочки шини. Ланцюг з іншим кроком не підходить до такої гарнітури, навіть якщо решта розмірів здаються близькими.
- Товщина ведучої ланки 1,5 мм. Нижні напрямні частини ланок розраховані на паз шини такої самої ширини. Товстіший ланцюг не ввійде в паз, а надто тонкий не матиме належної бічної підтримки.
- Кількість ведучих ланок у готовому кільці. Її визначають за настановою до пили й шини або за правильно підібраним старим ланцюгом. Однакові за номінальною довжиною шини можуть потребувати різної кількості ланок, тому цей параметр рахують окремо.
- Стан гарнітури. Перед установленням перевіряють паз і напрямні крайки шини, ведучу та носову зірочки. Суттєво зношені суміжні деталі можуть порушувати рух і прискорювати зношування нового ланцюга.
Позначення 1848 ланок стосується всієї бухти, а не одного готового ланцюга. Це дає змогу формувати кільця для різних шин у межах однієї системи 0,325″ × 1,5 мм. Кількість можливих ланцюгів залежить від числа ведучих ланок, потрібного кожній конкретній гарнітурі; заздалегідь ділити бухту лише за довжиною шини не варто.
Формування кільця та встановлення
Для відокремлення відрізка й замикання ланцюга застосовують розклепувальний і заклепувальний інструмент, розрахований на крок 0,325″, а також сумісні з’єднувальні деталі. Після заклепування з’єднання має бути надійним, а ланки в місці стику — рухатися так само вільно, як на інших ділянках. Надмірно тугий стик перешкоджає нормальному огинанню зірочок, тому виготовлення кільця доцільно доручати фахівцеві, який обслуговує пиляльні ланцюги.
- Перед монтажем пилу зупиняють і виконують підготовку, зазначену в її настанові; з гострими різальними крайками працюють у захисних рукавицях.
- Паз шини та канали подавання мастила очищають, потім укладають ланцюг у правильному напрямку й перевіряють, що ведучі ланки повністю входять у паз.
- Натяг регулюють так, щоб ланцюг прилягав до нижнього боку шини, не провисав і водночас вільно переміщувався вручну в рукавицях.
- Після перших хвилин роботи натяг перевіряють повторно. Також контролюють подавання ланцюгового мастила: недостатнє змащування прискорює зношування ланцюга та шини.
Бухта CANFLY підходить для створення запасу пиляльного ланцюга в майстерні та виготовлення кілець для гарнітур із підтвердженими параметрами 0,325″ і 1,5 мм. Перед розкроюванням зафіксуйте потрібну кількість ведучих ланок для кожної шини: виправити надто короткий відрізок без додаткового з’єднання вже не вдасться. Правильне узгодження всіх трьох величин — кроку, товщини та числа ведучих ланок — забезпечує належну посадку, вільний рух по шині й коректну роботу різальної гарнітури.
Характеристики
- Доступність
- У наявності
- Ціна
- 3 723 грн.
- Групи товарів


