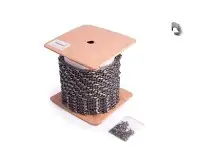
Пиляльний ланцюг у бухті MECH 0,325″, 1,5 мм, 1848 ланок
Опис
Пиляльний ланцюг MECH у бухті 0,325″, 1,5 мм
Бухта на 1848 ланки призначена для виготовлення замкнених ланцюгів потрібної довжини для ланцюгових пил і підходить майстерням, сервісним дільницям та користувачам, яким регулярно потрібні ланцюги з різною кількістю ведучих ланок. Від бухти відокремлюють відрізок під конкретну напрямну шину, після чого з’єднують його в кільце відповідними деталями із застосуванням інструмента для розклепування та заклепування. Такий формат дає змогу зберігати запас одного типорозміру й формувати ланцюги для кількох шин, якщо основні параметри всієї пиляльної гарнітури збігаються.
Що означають параметри 0,325″ і 1,5 мм
Крок 0,325″ визначає відстань між ланками та має точно відповідати ведучій зірочці пили й веденій зірочці шини, якщо вона передбачена конструкцією. Значення 1,5 мм стосується товщини ведучої ланки: саме ця частина рухається в пазу напрямної шини. Надто товста ланка не ввійде в паз, а надто тонка не забезпечить правильного ведення ланцюга. Тому збігу лише довжини шини або моделі пили недостатньо — крок і товщину ведучої ланки перевіряють окремо.
Кількість 1848 ланок характеризує запас ланцюга в бухті, а не довжину однієї готової петлі. Для кожного виготовленого ланцюга потрібно відрахувати стільки ведучих ланок, скільки передбачено конкретною шиною та конфігурацією пили. Дві шини однакової номінальної довжини можуть потребувати різної кількості ведучих ланок, тому орієнтуватися лише на довжину в сантиметрах або дюймах не можна.
Як перевірити сумісність
- Крок: для цього ланцюга він становить 0,325″; такий самий розмір має бути передбачений зірочкою та шиною.
- Товщина ведучої ланки: 1,5 мм має збігатися із шириною паза шини.
- Довжина готового ланцюга: визначається кількістю ведучих ланок для встановленої шини, а не загальною кількістю ланок у бухті.
- Тип ланцюга: перед виготовленням петлі слід зіставити профіль і конструкцію початкового ланцюга з вимогами настанови до пили; крок і товщина самі по собі не підтверджують повної сумісності.
Надійніше перенести три ключові параметри зі штатного ланцюга або з настанови до пили: крок, товщину ведучої ланки та кількість ведучих ланок. Якщо старий ланцюг сильно зношений, точно виміряти його товщину складніше, тому перевагу варто надавати даним виробника шини та пили.
Виготовлення петлі та встановлення
Поділ бухти та з’єднання відрізка виконують ланцюгорозбірним пристроєм і заклепувальним верстатом, використовуючи з’єднувальні деталі відповідного типу й розміру. Заклепка має бути сформована без заклинювання сусідніх ланок і без надмірного бічного люфту. За відсутності досвіду таку операцію доцільно доручити майстерні: якість з’єднання безпосередньо впливає на рух ланцюга по шині.
Перед установленням пилу від’єднують від джерела енергії. Готовий ланцюг розташовують різальними крайками у правильному напрямку руху, заводять ведучі ланки в паз і на зірочку, а потім регулюють натяг за інструкцією конкретної пили. Після натягування ланцюг має вільно рухатися по шині без провисання та закушування. Також перевіряють подавання мастила і стан паза, зірочок та самої шини: новий ланцюг не усуває зношення сполучених деталей. Після перших різів натяг контролюють повторно, оскільки свіжий ланцюг може трохи припрацюватися.
Бухта MECH розрахована на тих, хто готує ланцюги під фактичну конфігурацію пиляльної гарнітури. Вона зручна як майстерневий запас типорозміру 0,325″ × 1,5 мм: перед нарізанням залишається визначити потрібну кількість ведучих ланок і переконатися, що всі складові гарнітури розраховані на цей крок.
Характеристики
- Доступність
- У наявності
- Ціна
- 3 612 грн.
- Групи товарів


