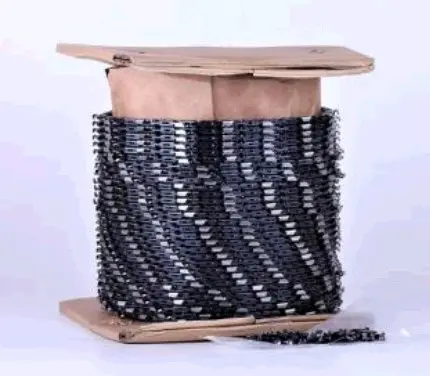
Пильний ланцюг у бухті ROYI .325″, 1,5 мм, RS, 1848 ланок
Опис
Пильний ланцюг ROYI у бухті .325″, 1,5 мм, RS
Формат бухти призначений для виготовлення замкнених пильних ланцюгів потрібної довжини під конкретну гарнітуру. У бухті міститься 1848 ланки, тому її можна розділити на кілька контурів із необхідною кількістю ведучих ланок. Це практичний варіант для майстерні або господарства, де регулярно обслуговують кілька ланцюгових пил з однаковим кроком і товщиною ведучої ланки. Кількість готових контурів залежить від довжини кожного з них.
Пильний ланцюг ріже деревину та рухається напрямною шиною завдяки зачепленню ведучих ланок із зірочкою. Для цієї позиції заявлено крок .325″, товщину ведучої ланки 1,5 мм і тип RS. Усі три параметри стосуються вибору конкретного виконання ланцюга, а кількість ведучих ланок у готовому контурі визначає його довжину.
Що перевірити перед вибором
- Крок .325″. Він має збігатися з кроком ведучої зірочки пили, носової зірочки шини та самої шини. Ланцюг іншого кроку з такою гарнітурою не використовують.
- Товщина 1,5 мм. Ведучі ланки мають відповідати ширині паза напрямної шини. Товстіша ланка не ввійде в паз, а тонша матиме зайвий бічний проміжок.
- Кількість ведучих ланок. Для кожного готового контуру її визначають за настановою до пили та даними шини або точно перераховують на попередньому відповідному ланцюзі. Однакова номінальна довжина шин не завжди означає однакову кількість ланок.
- Виконання RS. Літерне позначення слід зіставити з потрібним типом ланцюга та умовами роботи. Воно не замінює перевірку кроку, товщини й довжини контуру.
Число 1848 характеризує загальний запас ланцюга в бухті, а не довжину одного готового контуру. Для конкретної пили від бухти відокремлюють відрізок із тією кількістю ведучих ланок, яку передбачено її різальною гарнітурою.
Підготовка та встановлення
Контур формують інструментом для роз'єднання та розклепування пильних ланцюгів, використовуючи з'єднувальні деталі, сумісні з обраним типом ланцюга. Під час складання зберігають правильну послідовність ланок і отримують рухоме з'єднання без перекосу та заїдання. Якщо відповідного обладнання й досвіду немає, виготовлення контуру краще доручити профільній майстерні.
Перед установленням перевіряють стан ведучої та носової зірочок, очищають паз шини й канали подавання мастила. Ведучі ланки мають повністю ввійти в паз, а різальні зубці на верхній гілці — бути спрямованими вперед, до носка шини. Після монтажу натяг регулюють за інструкцією виробника пили: ланцюг має прилягати до шини й водночас вільно рухатися нею. Після перших робочих циклів натяг перевіряють повторно.
Експлуатація та обслуговування
Під час роботи контролюють подавання мастила, натяг і стан усіх ланок. Тріщини, пошкоджені або зігнуті ведучі ланки, ненормальний знос заклепок і нездатність утримувати правильний натяг є підставою зняти такий контур з експлуатації. Заточування виконують придатним для вибраного кроку інструментом, зберігаючи однакову геометрію різальних зубців.
Бухта ROYI підходить, коли потрібні ланцюги з поєднанням .325″ і 1,5 мм, а довжину кожного контуру необхідно задавати окремо. Перед придбанням достатньо звірити крок, ширину паза та кількість ведучих ланок для кожної пили, яку обслуговують. Підбір лише за довжиною шини або зовнішнім виглядом гарнітури не забезпечує точного відповідника.
Характеристики
- Доступність
- У наявності
- Ціна
- 4 688 грн.
- Групи товарів


