Картер компресора AMG для К42
Опис
Картер компресора AMG для К42
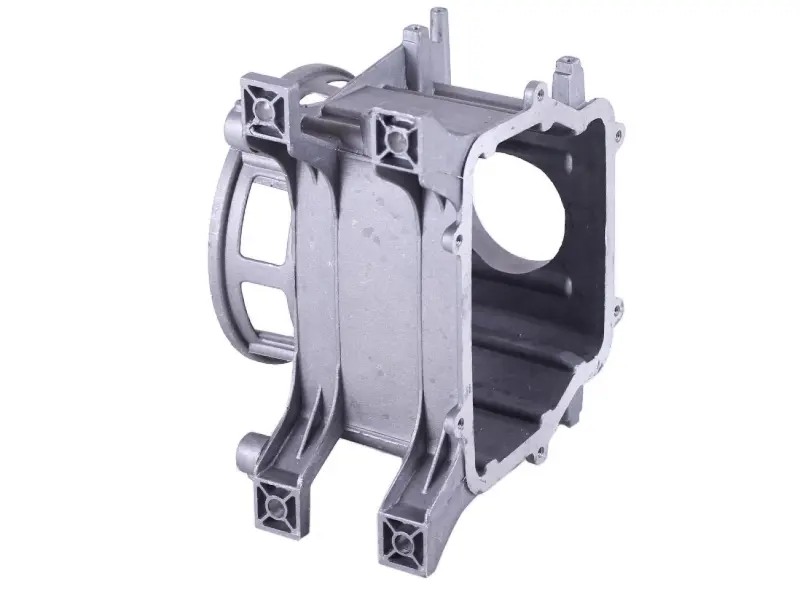
Корпусна деталь призначена для ремонту поршневого компресора К42. Усередині картера розміщуються колінчастий вал, підшипникові опори, шатун і пов’язані з ними деталі поршневого механізму. Корпус формує їхнє взаємне розташування, слугує основою для встановлення циліндра та закриває внутрішню порожнину компресорної головки. Картер обирають у разі пошкодження штатного корпусу, зношення посадок, порушення геометрії кріплень або неможливості надійно скласти компресор після розбирання.
Конструкція та основні параметри
Картер виконаний як відкритий корпус із внутрішньою порожниною, боковим круглим отвором під опору колінчастого вала та майданчиком для приєднання циліндра. Зовнішні ребра підсилюють стінки корпусу, а чотири опорні точки використовуються для його фіксації у складі компресора. По периметру роз’ємів передбачені отвори під кріплення суміжних деталей. Така компоновка дає змогу зібрати кривошипно-шатунний механізм усередині корпусу та зберегти задане положення циліндра відносно осі колінвала.
- Призначення: картер для компресора К42.
- Висота: 210 мм.
- Довжина: 135 мм.
- Ширина: 216 мм.
- Посадка під підшипник: 47 мм.
- Діаметр під підшипник колінчастого вала: 48 мм.
- Міжцентрові розміри отворів кріплення циліндра: 47/62 мм.
- Маса: 774 г.
Як перевірити сумісність
Позначення К42 недостатньо для вибору лише за зовнішньою схожістю: компресорні головки можуть мати корпуси близької форми, але інші посадки та розташування кріплень. Перед замовленням зіставте старий картер за габаритами 210×135×216 мм, діаметрами під підшипники, міжцентровими відстанями кріплення циліндра та конфігурацією бокових роз’ємів. Окремо перевірте положення опорних точок, кількість отворів по периметру, форму майданчика циліндра й напрямок виступних частин. Розміри 47 і 48 мм стосуються різних зазначених посадкових параметрів, тому кожен із них потрібно звіряти окремо.
Якщо старий корпус деформований або зруйнований, вимірювання варто виконувати не лише за пошкодженою деталлю, а й за підшипниками, кришками, циліндром та іншими компонентами, які залишаються в компресорі. Суміжні поверхні мають прилягати без перекосу, а колінчастий вал після складання — обертатися вільно, без заїдання та надмірного люфту. Невідповідність навіть однієї посадки може унеможливити монтаж або порушити співвісність механізму.
Підготовка до встановлення
Перед складанням очистьте деталі, які використовуватимуться повторно, та огляньте колінвал, підшипники, шатун, кріпильні отвори й площини прилягання. Зношений підшипник або пошкоджену кришку не слід переносити в новий корпус без перевірки: їхній стан безпосередньо впливає на посадку та обертання механізму. Ущільнення і спосіб герметизації підбирають відповідно до конструкції конкретної компресорної головки; наявність таких деталей у наборі не передбачається.
Монтаж виконують на відключеному та повністю звільненому від тиску компресорі відповідно до схеми його розбирання. Кріплення затягують рівномірно, не допускаючи перекосу приєднуваних поверхонь. Після складання перевіряють вільний хід механізму, відсутність контакту рухомих деталей зі стінками, герметичність стиків і правильність рівня рекомендованої компресорної оливи. Така послідовність допомагає вчасно виявити помилку добору або складання до запуску обладнання під навантаженням.
Характеристики
- Доступність
- У наявності
- Ціна
- 851 грн.
- Групи товарів