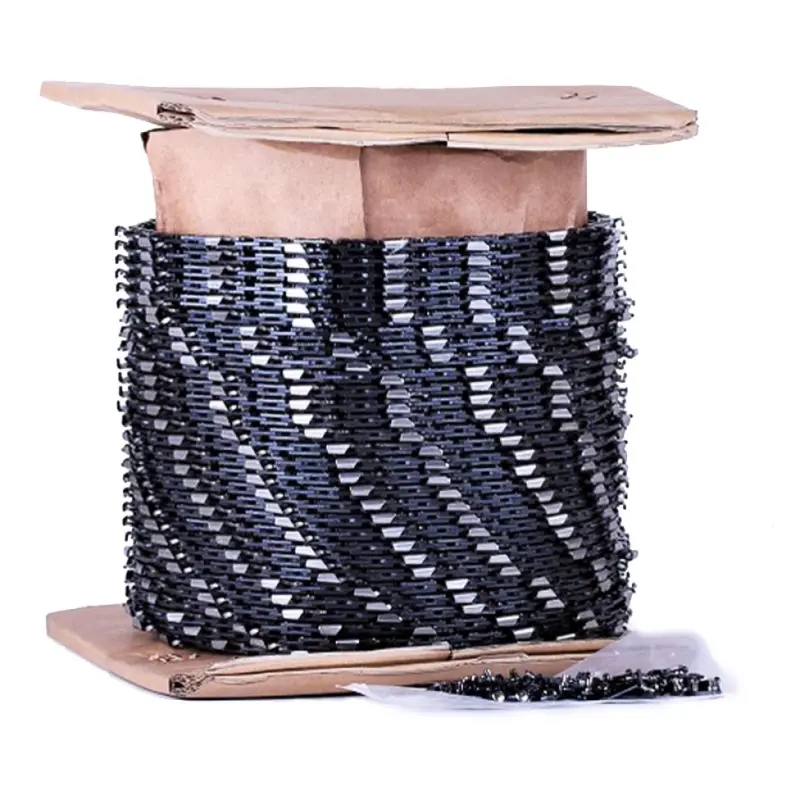
Пиляльний ланцюг у бухті .325″, 1,3 мм, 1840 ведучих ланок, 30,5 м, круглий зуб
Опис
Пиляльний ланцюг у бухті .325″ × 1,3 мм
Бухта завдовжки 30,5 м призначена для виготовлення замкнених пиляльних ланцюгів із потрібною кількістю ведучих ланок. Такий формат зручний для майстерень, сервісних дільниць і користувачів, які регулярно обслуговують кілька бензопил з однаковими параметрами гарнітури. Замість зберігання великого набору готових контурів ланцюг відміряють відповідно до конкретної шини, роз'єднують у потрібному місці та з'єднують із дотриманням технології заклепування.
У повній бухті міститься 1840 ведучих ланок. Це загальна кількість у рулоні, а не довжина одного готового ланцюга. Для кожного замкненого контуру кількість ведучих ланок визначають окремо: вона має відповідати встановленій шині та конструкції конкретної пилки. Номінальна довжина шини сама по собі не замінює цей параметр — шини однакової довжини можуть потребувати різної кількості ланок.
Параметри сумісності
Ланцюг має крок .325″ і товщину ведучої ланки 1,3 мм, яку також позначають як .050″. Товщина ведучої ланки повинна збігатися із шириною паза напрямної шини. Надто товста ланка не ввійде в паз, а тонша не забезпечить правильної посадки. Крок .325″ потрібно узгодити не лише із шиною, а й із ведучою зірочкою пилки, а за наявності веденої зірочки — також із носовою частиною шини.
- Формат: безперервний пиляльний ланцюг у бухті для виготовлення контурів потрібної довжини.
- Довжина бухти: 30,5 м, або 100 футів.
- Кількість: 1840 ведучих ланок у всій бухті.
- Крок: .325″.
- Товщина ведучої ланки: 1,3 мм / .050″.
- Профіль різального зуба: круглий.
- Призначення: різання деревини у складі сумісної пиляльної гарнітури.
Як підібрати та підготувати ланцюг
Перед виготовленням контуру звіряють три основні значення: крок, товщину ведучої ланки та точну кількість ведучих ланок готового ланцюга. Найнадійніше орієнтуватися на параметри шини та ланцюга, який використовувався раніше, якщо його розмір відомий. Збігу лише кроку .325″ недостатньо: варіант 1,3 мм не можна замінювати ланцюгом іншої товщини без відповідної заміни гарнітури.
Для поділу бухти та складання замкненого контуру застосовують пристрої для розклепування і заклепування пиляльних ланцюгів. Після з'єднання перевіряють рухомість місця заклепування: воно має вільно проходити по шині разом з іншими ланками, без заїдання та надмірного бічного люфту. Напрямок різальних зубів під час складання обирають так, щоб на верхній гілці встановленого ланцюга різальні крайки рухалися до носової частини шини.
Установлення та обслуговування
Готовий контур установлюють на сумісні зірочки та в паз шини, після чого регулюють натяг відповідно до інструкції пилки. Ланцюг не повинен провисати під шиною, але має переміщуватися напрямною без заклинювання. Після першого нетривалого періоду роботи натяг перевіряють повторно, оскільки новий ланцюг під час припрацювання може потребувати коригування.
Якість різання залежить від стану зубів, обмежувачів глибини, натягу та подавання мастила на гарнітуру. Для заточування використовують інструмент, що відповідає конкретному типу ланцюга, зберігаючи однакову довжину зубів і рекомендовані кути. Бухта підходить для планового виготовлення запасних контурів та обслуговування парку пилок, якщо вся застосована гарнітура розрахована на крок .325″ і паз 1,3 мм.
Характеристики
- Доступність
- У наявності
- Ціна
- 7 599 грн.
- Групи товарів


