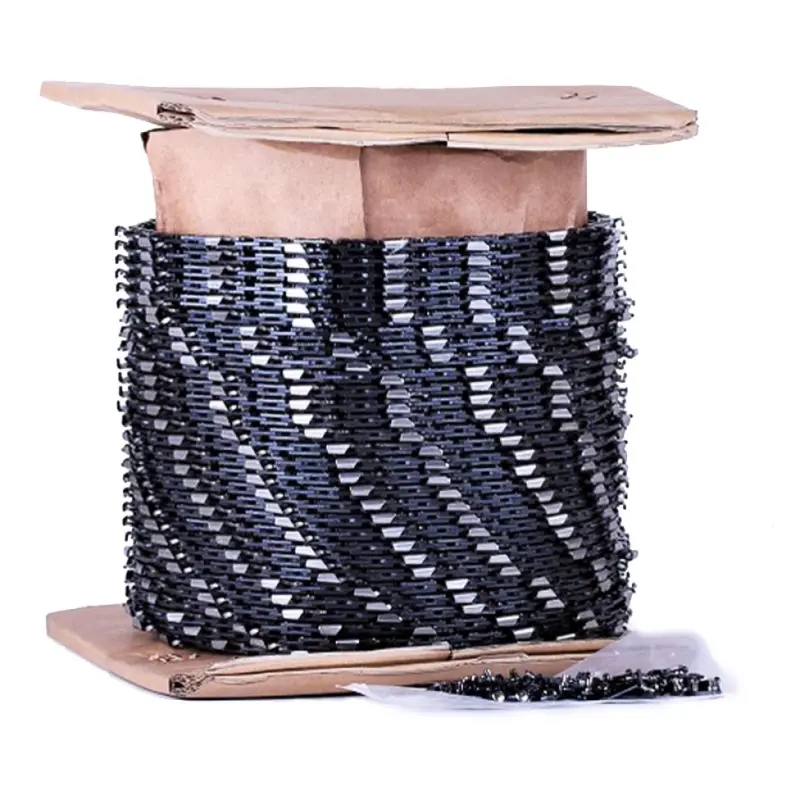
Пильная цепь в бухте .325″, 1,3 мм, 1840 ведущих звеньев, 30,5 м, круглый зуб
Описание
Пильная цепь в бухте .325″ × 1,3 мм
Бухта длиной 30,5 м предназначена для изготовления замкнутых пильных цепей с требуемым количеством ведущих звеньев. Такой формат удобен мастерским, сервисным участкам и пользователям, которые регулярно обслуживают несколько бензопил с одинаковыми параметрами гарнитуры. Вместо хранения большого набора готовых контуров цепь отмеряют по конкретной шине, разъединяют в нужном месте и соединяют с соблюдением технологии клепки.
В полной бухте находится 1840 ведущих звеньев. Это общее количество в рулоне, а не длина одной готовой цепи. Для каждого замкнутого контура число ведущих звеньев определяют отдельно: оно должно соответствовать используемой шине и конструкции конкретной пилы. Номинальная длина шины сама по себе не заменяет этот параметр — у шин одной длины количество звеньев может различаться.
Параметры совместимости
Цепь имеет шаг .325″ и толщину ведущего звена 1,3 мм, также обозначаемую как .050″. Толщина ведущего звена должна совпадать с шириной паза направляющей шины. Слишком толстое звено не войдет в паз, а более тонкое не обеспечит правильную посадку. Шаг .325″ необходимо согласовать не только с шиной, но и с ведущей звездочкой пилы, а при наличии ведомой звездочки — также с носовой частью шины.
- Формат: непрерывная пильная цепь в бухте для изготовления контуров нужной длины.
- Длина бухты: 30,5 м, или 100 футов.
- Количество: 1840 ведущих звеньев во всей бухте.
- Шаг: .325″.
- Толщина ведущего звена: 1,3 мм / .050″.
- Профиль режущего зуба: круглый.
- Назначение: резание древесины в составе совместимой пильной гарнитуры.
Как подобрать и подготовить цепь
Перед изготовлением контура сверяют три основных значения: шаг, толщину ведущего звена и точное количество ведущих звеньев готовой цепи. Надежнее всего ориентироваться на параметры шины и ранее применявшейся цепи, если ее размер известен. Совпадение только шага .325″ недостаточно: вариант 1,3 мм нельзя заменять цепью другой толщины без соответствующей замены гарнитуры.
Для разделения бухты и сборки замкнутого контура применяют приспособления для расклепывания и заклепывания пильных цепей. После соединения проверяют подвижность места клепки: оно должно свободно проходить по шине вместе с остальными звеньями, без заедания и чрезмерного бокового люфта. Направление режущих зубьев при сборке выбирают так, чтобы на верхней ветви установленной цепи режущие кромки двигались к носовой части шины.
Установка и обслуживание
Готовый контур устанавливают на совместимые звездочки и в паз шины, после чего регулируют натяжение по инструкции к пиле. Цепь не должна провисать под шиной, но должна перемещаться по направляющей без закусывания. После первого непродолжительного периода работы натяжение проверяют повторно, поскольку новая цепь при приработке может потребовать корректировки.
Режущая способность зависит от состояния зубьев, ограничителей глубины, натяжения и подачи масла на гарнитуру. Для заточки используют инструмент, соответствующий конкретному типу цепи, сохраняя одинаковую длину зубьев и рекомендованные углы. Бухта подходит для планового изготовления запасных контуров и обслуживания парка пил, если вся применяемая гарнитура рассчитана на шаг .325″ и паз 1,3 мм.
Характеристики
- Доступность
- В наличии
- Цена
- 7 599 грн.
- Группы товаров


