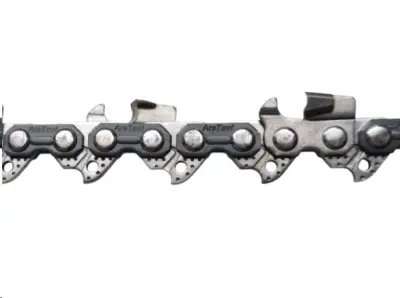
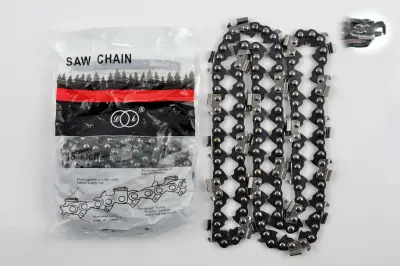
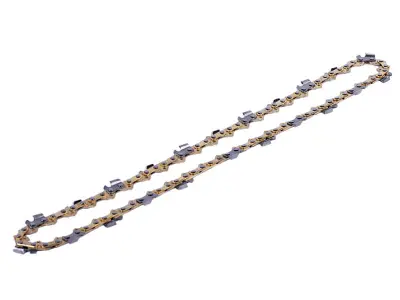
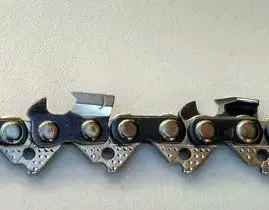
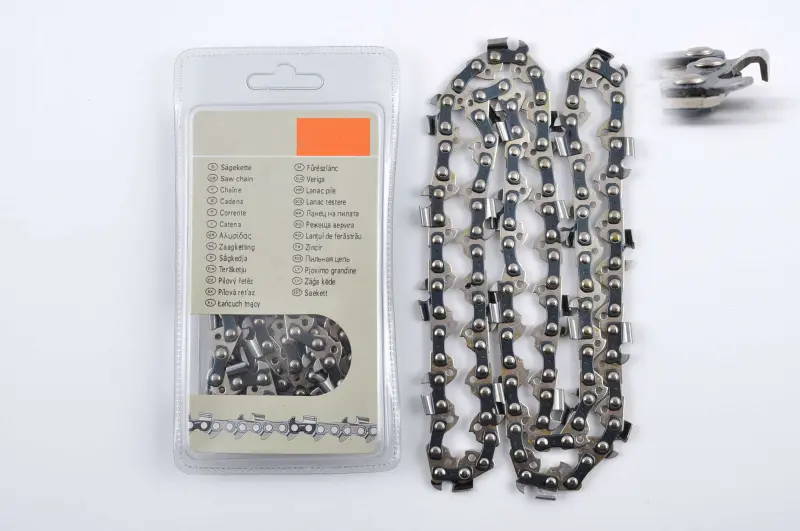
Пиляльний ланцюг STISHI mod:A 3/8″, 1,3 мм, 50 ланок, 14″ для Stihl MS 180/MS 250
Опис
Пиляльний ланцюг STISHI mod:A для шини 14″
Ланцюг призначений для встановлення на пиляльну гарнітуру з кроком 3/8″, шириною паза 1,3 мм і довжиною шини 14″, або 35 см. Контур має 50 ведучих ланок, а різальні зубці виконані у формі «серп». Таке поєднання заявлене для бензопил Stihl MS 180 і MS 250 із відповідною шиною, ведучою та веденою зірочками. Ланцюг застосовують для поперечного пиляння деревини під час заготівлі дров, обрізання гілок та інших робіт, передбачених настановою до конкретної пили.
Під час роботи ведуча зірочка переміщує ланцюг пазом шини, ведучі ланки утримують його на заданій траєкторії, а різальні зубці послідовно знімають деревину. Для нормального руху вся гарнітура має бути узгоджена за розмірами: крок ланцюга повинен відповідати кроку зірочок, товщина ведучої ланки — ширині паза, а кількість ведучих ланок — конкретній шині. Збіг лише довжини 35 см або лише моделі бензопили не замінює перевірку решти параметрів.
Параметри для добору
- Крок: 3/8″. Його потрібно зіставити з параметрами ведучої зірочки та зірочки на кінці шини.
- Товщина ведучої ланки: 1,3 мм. Вона має відповідати ширині напрямного паза шини.
- Кількість ведучих ланок: 50. Саме за ними визначають довжину контуру; різальні зубці під час підрахунку не враховують.
- Шина: номінальна довжина 14″, що відповідає 35 см. Шини однакової довжини можуть потребувати різної кількості ланок, тому розмір перевіряють разом з іншими параметрами.
- Форма різального зубця: «серп». Ця ознака дає змогу відрізнити виконання mod:A від ланцюгів з іншою геометрією зубця.
- Заявлене застосування: Stihl MS 180 і MS 250 у конфігурації гарнітури 3/8″ × 1,3 мм × 50 ведучих ланок.
Як перевірити сумісність перед установленням
Спочатку звірте чотири значення на використовуваній гарнітурі: крок, ширину паза, число ведучих ланок і номінальну довжину шини. Найкраще орієнтуватися на настанову бензопили та параметри встановленої шини, адже одна модель інструмента може працювати з гарнітурами різної довжини й конфігурації. Старий ланцюг можна використати як додатковий зразок: рахувати потрібно спрямовані всередину контуру ведучі ланки, а не різальні зубці. Якщо хоча б один основний параметр відрізняється, цей ланцюг для такої комплектації не підходить.
Перед монтажем двигун вимикають і унеможливлюють випадковий запуск пили. Ланцюг укладають у паз шини в правильному напрямку різання, заводять на зірочку та регулюють натягувачем відповідно до інструкції до інструмента. Після фіксації він повинен вільно переміщуватися шиною без заклинювання, а ведучі ланки не мають виходити з паза. Новий ланцюг на початку експлуатації припрацьовується та потребує частішої перевірки натягу, оскільки під час роботи його довжина й натяг змінюються.
Експлуатація та обслуговування
Перед кожним використанням перевіряють натяг, надходження мастила на гарнітуру, стан різальних зубців і цілісність з’єднувальних ланок. Недостатнє змащування збільшує тертя між ланцюгом і шиною, прискорює зношування та сприяє перегріванню гарнітури. Надто слабкий натяг порушує стійкий рух напрямною, а надмірний ускладнює хід і створює зайве навантаження на сполучені деталі. Регулювання виконують за настановою до конкретної бензопили.
Ланцюг обирають для заміни затупленого, пошкодженого або гранично розтягнутого контуру, коли обслуговування вже не повертає гарнітурі належного стану. Для рівного пиляння зубці підтримують однаково загостреними та контролюють обмежувачі глибини відповідно до правил обслуговування ланцюгів цього типу. Після роботи ланцюг очищають від тирси й смолистих забруднень, перевіряють мастильні канали шини та оглядають зірочки. Правильний добір за схемою 3/8″ × 1,3 мм × 50 ланок забезпечує коректне встановлення цієї моделі на призначену для неї 14-дюймову гарнітуру.
Характеристики
- Доступність
- У наявності
- Ціна
- 300 грн.
- Групи товарів