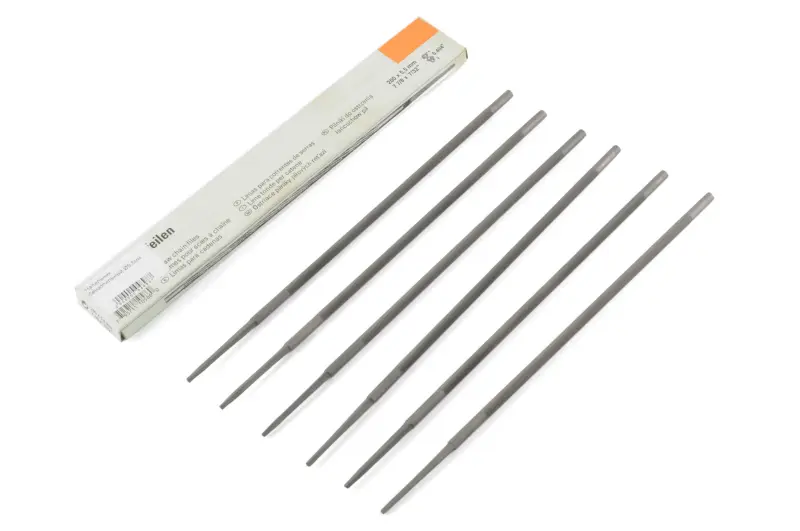
Круглий напилок для пиляльного ланцюга Ø5,5 мм STL
Опис
Круглий напилок для пиляльного ланцюга Ø5,5 мм STL
Напилок діаметром 5,5 мм призначений для ручного заточування різальних зубців пиляльного ланцюга. Круглий профіль вводиться у западину зубця та знімає метал із його бічної й верхньої різальних граней під час руху вперед. Інструмент підходить для регулярного обслуговування ланцюга між ґрунтовнішими заточуваннями, коли потрібно відновити гостроту зубців і зберегти їх однакову форму.
Напилок виконаний без вбудованої ручки та напрямної. Його можна застосовувати вручну з відповідною ручкою або встановити в сумісний тримач. Напрямне пристосування допомагає витримувати висоту й напрямок інструмента, що особливо корисно за невеликого досвіду ручного заточування.
Як правильно підібрати діаметр
Розмір напилка вибирають за характеристиками конкретного ланцюга, а не лише за моделлю бензопили чи електропили. Діаметр 5,5 мм відповідає 7/32 дюйма. У таблицях заточування STIHL цей розмір призначений для ланцюгів із кроком .404 дюйма, проте деякі виробники також застосовують його для окремих стандартних ланцюгів 3/8 дюйма. Тому перед придбанням потрібно перевірити посібник до ланцюга, позначення його серії або таблицю виробника.
- Діаметр: 5,5 мм, або 7/32 дюйма.
- Профіль: круглий, призначений для різальних зубців пиляльних ланцюгів.
- Спосіб роботи: ручне заточування рухом від внутрішнього боку зубця назовні.
- Виконання: без установленої ручки, планки та напрямного тримача.
Однаковий крок ланцюга не завжди означає однаковий розмір напилка: вимоги можуть відрізнятися залежно від серії та форми зубця. Напилок Ø5,5 мм не варто вважати універсальним для всіх ланцюгів 3/8 дюйма. Якщо попередній інструмент формував правильний профіль заточування, порівняйте його діаметр із новим; за відсутності зразка керуйтеся даними виробника ланцюга.
Практика ручного заточування
Перед обробленням ланцюг очищують і перевіряють на пошкодження. Зношені до контрольних позначок або пошкоджені ланки не відновлюють звичайним заточуванням. Для стійкого положення зубців ланцюг натягують трохи сильніше, ніж під час пиляння, а шину надійно фіксують. Після завершення обслуговування натяг повертають до нормального значення.
Роботу починають із найкоротшого різального зубця: він слугує орієнтиром для довжини решти. Напилок проводять зсередини назовні лише рухом уперед, докладаючи рівномірне зусилля. Під час зворотного ходу інструмент трохи підіймають, щоб насічка не зношувалася без корисного знімання металу. Періодичне повертання напилка навколо поздовжньої осі розподіляє зношування по колу.
Для всіх зубців використовують однакову кількість проходів і намагаються зберігати однаковий тиск. Спочатку послідовно обробляють зубці одного напрямку, а потім переходять до протилежного ряду. Кут заточування та положення напилка мають відповідати вимогам конкретного ланцюга. Якщо тримати інструмент надто високо, надто низько або під різними кутами, профіль зубців буде неоднаковим, а пила може відхилятися вбік під час різання.
Коли ланцюг потребує обслуговування
На затуплення вказують дрібна тирса замість виразної стружки, потреба сильніше натискати на пилу, відхилення пропилу вбік, тремтіння або підстрибування різальної гарнітури. Дим за справного змащування та правильного натягу також може супроводжувати втрату гостроти. Регулярне легке підточування потребує меншої кількості проходів напилком і допомагає не доводити зубці до значного зношування.
Після заточування окремо перевіряють обмежувачі глибини спеціальним шаблоном. Круглий напилок Ø5,5 мм призначений для різальних зубців і не замінює плоский інструмент, який застосовують для коригування обмежувачів. Потім видаляють металеву тирсу, змащують ланцюг і відновлюють його належний натяг. Такий порядок допомагає отримати рівномірно оброблені зубці та передбачуваний прямий різ.
Характеристики
- Доступність
- У наявності
- Ціна
- 12 грн.
- Групи товарів