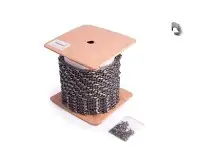
Пиляльний ланцюг UG у бухті .325″, 1,5 мм, 1848 ланок
Опис
Пиляльний ланцюг UG у бухті .325″, 1,5 мм, 1848 ведучі ланки
Бухта пиляльного ланцюга призначена для виготовлення ланцюгових петель потрібної довжини для бензопил та іншої ланцюгової пиляльної техніки з відповідною різальною гарнітурою. Це зручний формат для майстерні, сервісної дільниці або користувача, який регулярно готує ланцюги під різні шини: від бухти відділяють відрізок із необхідною кількістю ведучих ланок і замикають його в кільце. У бухті налічується 1848 ведучих ланок. Це загальна кількість у запасі, а не розмір одного готового ланцюга.
Підтверджені параметри та призначення
Крок ланцюга становить .325″, а товщина ведучої ланки — 1,5 мм, що також відповідає позначенню .058″. Ці два параметри визначають посадку ланцюга на пиляльну гарнітуру. Крок має збігатися з ведучою зірочкою пилки та веденою зірочкою шини, а ведучі ланки товщиною 1,5 мм повинні відповідати пазу напрямної шини такої самої ширини. Ланцюг .325″ не можна підбирати замість ланцюга 3/8″ або іншого кроку; варіант 1,5 мм також не замінює виконання 1,3 чи 1,6 мм.
- Формат: пиляльний ланцюг у бухті для формування окремих замкнених петель.
- Крок: .325″.
- Товщина ведучої ланки: 1,5 мм / .058″.
- Кількість: 1848 ведучих ланок у бухті.
- Робоче призначення: різання деревини у складі сумісної пиляльної гарнітури.
Як правильно підібрати довжину
Одного збігу кроку й товщини недостатньо. Для кожної конкретної пилки та шини потрібна петля з визначеною кількістю ведучих ланок. Потрібне число беруть із настанови до пилки, позначень напрямної шини або рахують на справному ланцюзі, який точно відповідав установленій гарнітурі. Орієнтуватися лише на зовнішню довжину шини не слід: шини однакового номінального розміру можуть потребувати різної кількості ланок через конструкцію хвостовика, положення натягувача та конфігурацію зірочки.
Перед підготовкою петлі звіряють одразу три позиції: крок .325″, паз шини 1,5 мм і потрібну кількість ведучих ланок. Також необхідно переконатися, що форма й послідовність з’єднувальних компонентів узгоджені з вибраним ланцюгом. Бухта не є готовим замкненим ланцюгом для негайного встановлення: відміряну ділянку потрібно правильно роз’єднати та заклепати. Для цієї операції застосовують призначене для пиляльних ланцюгів обладнання; з’єднання має зберігати вільний рух ланок без бокового перекосу й заїдання.
Установлення та використання
Готову петлю встановлюють так, щоб різальні зубці на верхній гілці шини були спрямовані вперед, після чого задають натяг за інструкцією конкретної пилки. Ланцюг має вільно проходити пазом і зірочками, не провисати й не бути надмірно стягнутим. До запуску перевіряють стан шини, ведучої зірочки та механізму подавання мастила: помітне зношення сполучених деталей здатне погіршити хід навіть правильно підібраного нового ланцюга.
Під час роботи підтримують передбачене виробником пилки змащування, регулярно контролюють натяг і стежать за станом різальних зубців та обмежувачів глибини. Загострювання виконують з урахуванням геометрії самого ланцюга, не визначаючи кут і діаметр напилка лише за кроком. Така бухта доречна там, де потрібні петлі з різною кількістю ведучих ланок, але однаковими базовими параметрами .325″ і 1,5 мм. Перед виготовленням кожної петлі повторно звіряйте дані конкретної шини та пилки.
Характеристики
- Доступність
- У наявності
- Ціна
- 3 949 грн.
- Групи товарів


