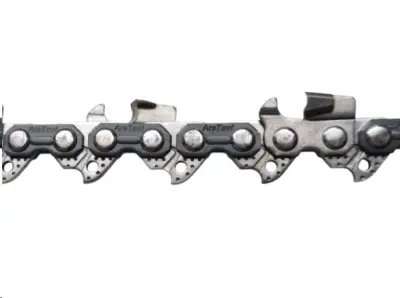
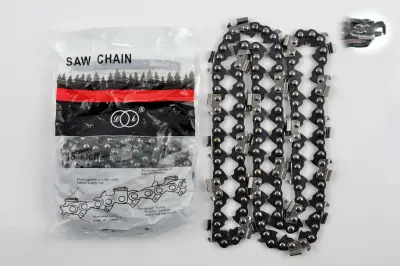
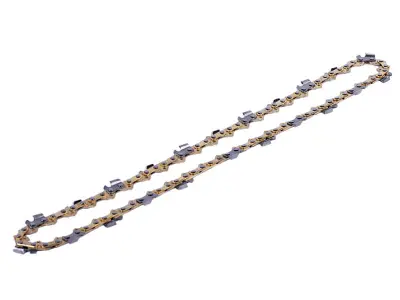
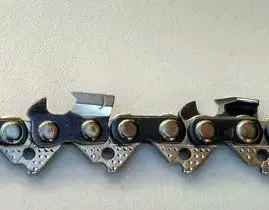
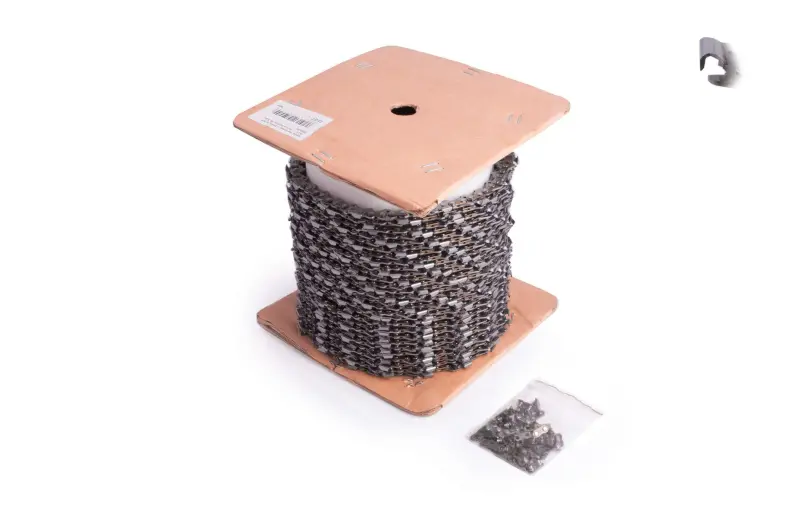
Пильний ланцюг ROYI у бухті 3/8″, 1,3 мм, 1640 ланок, 30,5 м
Опис
Пильний ланцюг ROYI у бухті 30,5 м
Бухта призначена для виготовлення замкнених ланцюгових кілець із тією кількістю ведучих ланок, яка потрібна конкретній пиляльній гарнітурі. Загальна довжина ланцюга становить 30,5 м, а кількість ланок — 1640. Такий формат зручний для майстерні, сервісної дільниці або власника кількох пил з однаковими параметрами гарнітури. З однієї бухти можна підготувати кільця різної довжини, однак кожне кільце має відповідати своїй шині, ведучій зірочці та конструкції пили.
Ланцюг має крок 3/8″ і товщину ведучої ланки 1,3 мм. Ці розміри визначають посадку та взаємодію з іншими деталями гарнітури. Ведучі ланки входять у паз шини й зачіплюються за зірочку, різальні ланки знімають деревину, а з’єднувальні ланки утримують рухому послідовність деталей. За правильного добору кільце вільно рухається напрямною та працює в конфігурації, передбаченій виробником пили.
Що перевірити перед вибором
- Крок 3/8″. Він має збігатися з кроком ведучої зірочки та, якщо шина оснащена веденою зірочкою на носку, з її кроком.
- Товщина ведучої ланки 1,3 мм. Вона повинна точно відповідати ширині паза напрямної шини. Надто товста ланка не ввійде в паз, а невідповідність в інший бік не забезпечує правильної посадки.
- Кількість ведучих ланок у готовому кільці. Її визначають за документацією пили й шини або за справним ланцюгом, який раніше працював із цією гарнітурою. Число 1640 стосується всієї бухти, а не одного кільця.
- Сімейство та профіль ланцюга. Самого позначення 3/8″ недостатньо: додатково звіряють виконання попереднього ланцюга та вимоги виробника пили. Не всі ланцюги з однаковим кроком є взаємозамінними.
Підготовка кільця та встановлення
Від бухти відокремлюють відрізок із потрібною кількістю ведучих ланок, після чого його кінці з’єднують відповідними деталями. Для цієї операції застосовують розривний верстат і розклепувальний інструмент, розраховані на пильні ланцюги належного розміру. З’єднання виконують на з’єднувальній ланці; після розклепування шарнір має залишатися рухомим, без заїдання та надмірного бічного люфту. Якщо відповідного оснащення й досвіду немає, виготовлення кільця доручають майстерні.
Перед монтажем пилу від’єднують від джерела енергії та дають гарнітурі охолонути. Готове кільце встановлюють із правильним напрямком різальних зубців, укладають ведучі ланки в паз і регулюють натяг за інструкцією до конкретної моделі. Після встановлення перевіряють вільний рух ланцюга вручну, фіксацію шини та подавання мастила на шину й ланцюг. Після перших хвилин роботи натяг перевіряють повторно, адже новий складений ланцюг може потребувати коригування.
Коли доречний формат бухти
ROYI 3/8″ × 1,3 мм обирають, коли ланцюгові кільця регулярно виготовляють під різні довжини шин у межах одного сумісного стандарту. Бухта дає змогу тримати єдиний запас ланцюга та відміряти саме стільки ведучих ланок, скільки потрібно для чергової гарнітури. Перед замовленням потрібно зафіксувати чотири параметри: крок, товщину ведучої ланки, необхідну кількість ведучих ланок і точний тип ланцюга. Збігу лише довжини шини недостатньо, оскільки пили з однаковою заявленою довжиною можуть використовувати різні кільця.
Характеристики
- Доступність
- Немає в наявності
- Ціна
- Немає в наявності
- Групи товарів