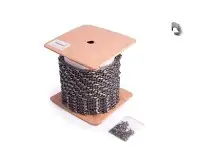
Пиляльний ланцюг у бухті BEST .325″, 1,5 мм, 1848 ланок
Опис
Пиляльний ланцюг у бухті BEST .325″, 1,5 мм, 1848 ланок
Бухта призначена для майстерень, сервісних дільниць і користувачів, які самостійно виготовляють замкнені пиляльні ланцюги потрібної довжини. Це запас ланцюга для різальної гарнітури бензопили: від нього відмірюють відрізок із необхідною кількістю ведучих ланок, а потім з’єднують у кільце. Такий формат доречний під час обслуговування кількох пил або шин різної довжини з однаковими параметрами ланцюга. Основні дані цієї позиції — крок .325″, товщина ведучої ланки 1,5 мм і загальна кількість 1848 ланок у бухті.
Призначення та параметри сумісності
Під час роботи ведучі ланки входять у паз напрямної шини й отримують рух від ведучої зірочки, а різальні ланки знімають деревину. Тому сумісність визначають не за однією назвою пили й не лише за довжиною шини. Крок ланцюга має збігатися з кроком ведучої зірочки та зірочки на носку шини, а товщина ведучої ланки — із шириною паза шини. Для цієї бухти потрібні компоненти гарнітури під .325″ і 1,5 мм, що також відповідає позначенню .058″.
Крок .325″ характеризує розмір ланок і відстань між заклепковими з’єднаннями; його не можна поєднувати з 3/8″, 1/4″ або іншим кроком. Параметр 1,5 мм стосується саме тієї частини ведучої ланки, яка рухається всередині паза, а не ширини різального зуба. Число 1848 описує весь запас у бухті та не є довжиною одного готового ланцюга. Для кожного кільця окремо визначають кількість ведучих ланок, передбачену конкретним поєднанням пили та шини.
Що перевірити перед вибором
- Крок: у настанові до пили або на сервісному полі шини має бути зазначено .325″; такий самий крок обов’язковий для ведучої зірочки.
- Товщина ведучої ланки: паз напрямної шини має бути розрахований на 1,5 мм (.058″). Варіанти 1,3 і 1,6 мм не є взаємозамінними з цим ланцюгом.
- Довжина майбутнього кільця: визначте точну кількість ведучих ланок за настановою, даними шини або справним ланцюгом із того самого комплекту. Однакова номінальна довжина шин не завжди означає однакову кількість ланок.
- Стан гарнітури: до встановлення перевірте паз і носову зірочку шини, а також ведучу зірочку пили. Новий ланцюг має працювати з відповідними за розміром і справними деталями.
Виготовлення ланцюга з бухти
Бухту не встановлюють на пилу безпосередньо. Спочатку відраховують потрібну кількість ведучих ланок, потім відділяють відрізок спеціальним розклепувальним інструментом і замикають його сумісними з’єднувальними деталями. Для формування заклепкових головок застосовують заклепувальний верстат для пиляльних ланцюгів. З’єднання має бути щільним, але всі ланки після складання повинні рухатися вільно, без заклинювання; надто туге або послаблене заклепкове з’єднання неприпустиме. Якщо відповідного обладнання та навички немає, виготовлення кільця варто доручити профільній майстерні.
Готовий ланцюг установлюють і натягують за інструкцією до конкретної пили. Після перших різів натяг контролюють повторно, а надалі стежать за штатним подаванням мастила та станом різальних крайок. Затуплений ланцюг потребує більшого зусилля і замість виразної стружки починає утворювати дрібну тирсу; своєчасне заточування відновлює нормальне різання. Перед кожним застосуванням корисно оглядати різальні, з’єднувальні та ведучі ланки, щоб не використовувати кільце з пошкодженнями або тугими шарнірами.
BEST .325″ × 1,5 мм на 1848 ланок підходить як основа для виготовлення ланцюгів лише для тих гарнітур, де збігаються крок, ширина паза та розрахована виробником кількість ведучих ланок. Такий порядок добору дає змогу отримати кільце потрібної довжини й уникнути помилки, коли ланцюг вибирають тільки за сантиметрами або дюймами шини.
Характеристики
- Доступність
- У наявності
- Ціна
- 4 705 грн.
- Групи товарів


