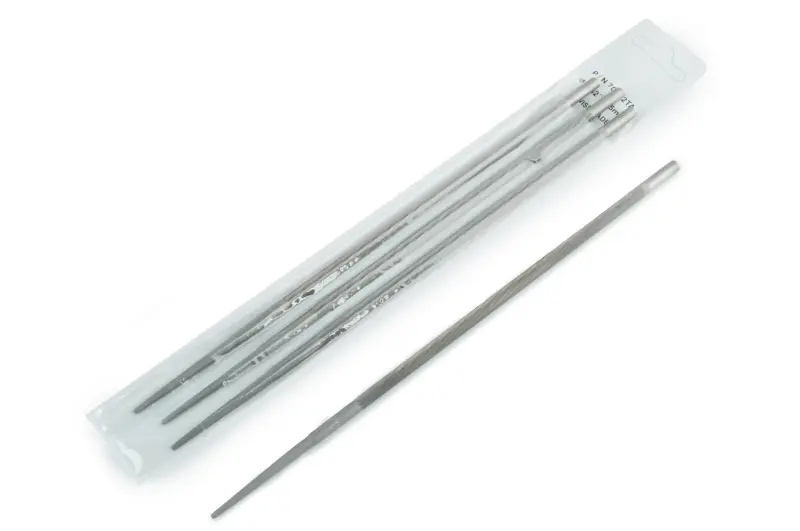
Круглий напилок для ланцюга бензопили Ø4,8 мм AKME
Опис
Круглий напилок AKME Ø4,8 мм для заточування пиляльних ланцюгів
Інструмент призначений для ручного заточування різальних зубців пиляльного ланцюга. Круглий профіль входить у виїмку зубця та дає змогу послідовно обробити бічну й верхню різальні крайки. Таке правлення допомагає відновити гостроту ланцюга після звичайного затуплення, якщо зубці не мають критичних пошкоджень і ще не досягли граничної позначки зношення. Напилок зручно застосовувати під час планового обслуговування бензопили, не чекаючи помітного погіршення якості пиляння.
Діаметр і сумісність
Діаметр 4,8 мм — головний параметр для добору цього інструмента. Він має відповідати вимогам виробника конкретного пиляльного ланцюга, адже невідповідний діаметр змінює положення напилка відносно зубця та заважає правильно сформувати різальні крайки. Для багатьох ланцюгів із кроком .325 дюйма застосовують саме круглий напилок Ø4,8 мм. Перед придбанням потрібно перевірити крок ланцюга та рекомендований розмір інструмента в інструкції до використовуваної різальної гарнітури.
- Тип: круглий напилок для ручного заточування пиляльного ланцюга.
- Діаметр: 4,8 мм.
- Призначення: оброблення різальних зубців ланцюга бензопили.
- Добір: за кроком, профілем і вказівками виробника ланцюга, а не лише за моделлю пили.
- Ділянка оброблення: різальна частина зубця; для коригування обмежувачів глибини потрібні окремий плоский напилок і відповідний калібр.
Підготовка ланцюга до заточування
Перед початком обслуговування ланцюг очищають від тирси, смоли та забруднень, а потім оглядають зубці, заклепки й з’єднувальні ланки. Ланцюг із тріщинами, деформованими зубцями або вираженим зношенням не можна відновити лише ручним правленням. Справну гарнітуру натягують трохи щільніше, ніж зазвичай, і надійно фіксують разом із напрямною шиною, щоб різальний зубець не хитався під натиском. Після завершення робіт натяг повертають до робочого значення.
Орієнтиром обирають найкоротший різальний зубець. Його обробляють першим, після чого решту зубців вирівнюють за його довжиною. Напилок ведуть із натиском уперед, від внутрішньої частини зубця назовні, а під час зворотного руху піднімають. У процесі його періодично трохи повертають навколо поздовжньої осі: це допомагає рівномірніше розподілити зношення поверхні. Для кожного зубця виконують однакову кількість проходів із приблизно однаковим зусиллям.
Положення напилка та перевірка результату
Під час заточування інструмент тримають під прямим кутом до напрямної шини у вертикальній площині. Кут руху вздовж шини визначають за сервісною позначкою зубця або інструкцією виробника ланцюга. Не слід вести напилок довільно вище чи глибше потрібного положення: від цього залежить форма бічної та верхньої крайок. Щоб точніше витримувати висоту й напрямок, можна користуватися придатною державкою або напрямним шаблоном, розрахованим на той самий крок ланцюга.
Після перших кількох проходів перевіряють рівномірність зняття металу. На готовій різальній крайці не повинно залишатися блискучих затуплених ділянок. Спочатку послідовно обробляють зубці одного напрямку, а потім переходять до протилежного ряду. Довжина зубців і кількість проходів мають бути однаковими з обох боків — це допомагає уникнути відведення пили вбік і нерівномірного руху ланцюга.
Заточування різальних крайок не замінює перевірку обмежувачів глибини. У міру зменшення довжини зубця їхнє положення також контролюють спеціальним калібром, а оброблення виконують плоским напилком. Після використання круглий напилок очищають від металевої стружки та зберігають сухим, окремо від інструментів, здатних пошкодити насічку. AKME Ø4,8 мм підійде для тих ланцюгів, у документації яких прямо зазначено такий діаметр заточувального інструмента.
Характеристики
- Доступність
- У наявності
- Ціна
- 60 грн.
- Групи товарів