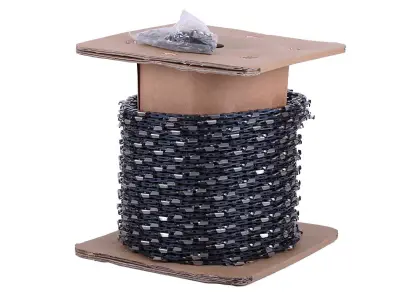
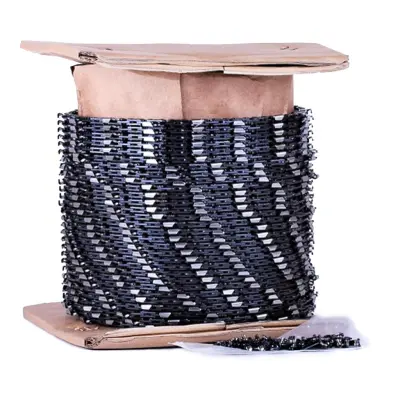
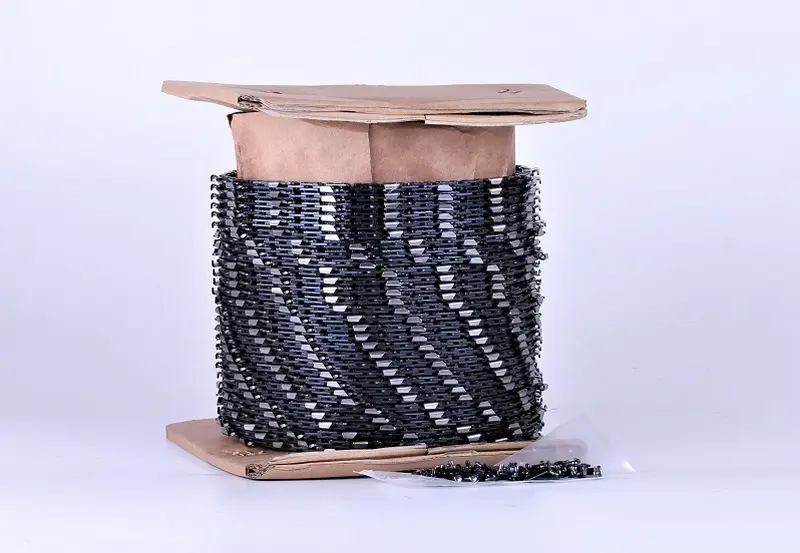
Пильний ланцюг у бухті 3/8″, 1,5 мм, 1635 ланок, квадратний зуб
Опис
Пильний ланцюг у бухті 3/8″ для виготовлення ланцюгів потрібної довжини
Бухта призначена для майстерень, сервісних дільниць і користувачів, яким регулярно потрібні пильні ланцюги різних розмірів. Від безперервного полотна відміряють необхідну кількість ведучих ланок, відокремлюють заготовку та з’єднують її в замкнений контур спеціальним інструментом. Такий формат зручний для обслуговування кількох ланцюгових пил: замість набору готових ланцюгів можна виготовляти петлі під конкретні шини, якщо їхні параметри відповідають кроку 3/8″ і товщині ведучої ланки 1,5 мм.
Ланцюг розрахований на різання деревини у складі пильної гарнітури. Ведучі ланки входять у паз шини та взаємодіють із ведучою зірочкою, а різальні зубці послідовно знімають деревну стружку. Для цієї позиції заявлено квадратний профіль зуба. Бухта містить 1635 ланок і постачається намотаною на котушку; це не готовий ланцюг для безпосереднього встановлення, а заготовка для формування окремих пильних контурів.
Основні параметри
- Формат: пильний ланцюг у бухті.
- Призначення: виготовлення замкнених ланцюгів для сумісної пильної гарнітури.
- Крок: 3/8″.
- Товщина ведучої ланки: 1,5 мм, що відповідає 0,058″.
- Заявлена кількість: 1635 ланок.
- Профіль різального зуба: квадратний.
Як правильно підібрати ланцюг
Для сумісності одночасно перевіряють кілька параметрів. Крок ланцюга має збігатися з кроком ведучої зірочки пили та зірочки на носовій частині шини, якщо вона передбачена конструкцією. Товщина хвостовика 1,5 мм повинна відповідати ширині паза шини: товстіша ведуча ланка не ввійде в паз, а надто тонка не забезпечить правильного положення ланцюга. Орієнтуватися лише на довжину шини або модель пили не варто, адже на одній моделі можуть застосовуватися різні варіанти гарнітури.
Кількість ведучих ланок у готовому контурі визначають за параметрами встановленої шини або за справним старим ланцюгом. Підраховують саме нижні хвостовики, які рухаються всередині напрямного паза. Для кожної виготовленої петлі це число вибирають окремо; значення 1635 стосується всієї бухти, а не одного готового ланцюга. Перед розкроюванням також переконайтеся, що потрібен звичайний крок 3/8″, а не низькопрофільний варіант 3/8″: однаковий дробовий запис сам собою не означає взаємозамінність.
Виготовлення та встановлення
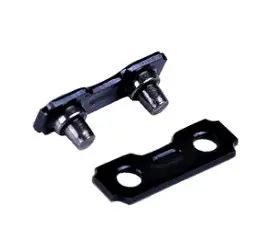
Для розділення полотна застосовують розклепувальний верстат, а для з’єднання кінців — заклепувальний верстат і з’єднувальні деталі, що відповідають конкретному типу ланцюга. Заклепка має бути сформована рівномірно: з’єднання повинно зберігати рухомість шарніра без помітного бічного люфту. Відповідні з’єднувальні деталі не можна добирати лише за кроком — їхнє виконання має відповідати серії та конструкції самого полотна. За відсутності обладнання й досвіду виготовлення петлі варто доручити профільній майстерні.
Перед монтажем перевіряють стан шини та зірочок, очищають паз і мастильні отвори. Ланцюг установлюють із правильним напрямком різальних зубців, після чого регулюють натяг за інструкцією до пили. Він має прилягати до напрямної, вільно переміщуватися рукою при зупиненому двигуні та не провисати знизу. Протягом перших хвилин роботи натяг контролюють частіше, оскільки нова з’єднана петля може припрацьовуватися. Постійне надходження мастила, своєчасне загострювання та перевірка заклепок допомагають зберегти рівний рух ланцюга й зменшити зношування всієї пильної гарнітури.
Ця бухта підходить для випадків, коли потрібні ланцюги з кроком 3/8″, пазом 1,5 мм і квадратним зубом, але довжина готових контурів відрізняється. Перед придбанням зіставте обидва розмірні параметри із шиною та зірочками, а кількість ведучих ланок визначте окремо для кожної пили.
Характеристики
- Доступність
- У наявності
- Ціна
- 8 066 грн.
- Групи товарів