Подовжене свердло по металу HSS DIN 340, 3,0 мм
Опис
Подовжене свердло по металу HSS DIN 340, 3,0 мм
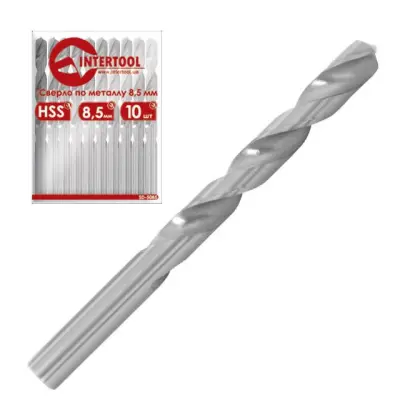
Спіральне свердло діаметром 3,0 мм призначене для утворення отворів у металевих заготовках, коли стандартної довжини інструмента недостатньо для зручного доступу до місця оброблення. Виконання за DIN 340 належить до довгої серії свердел із циліндричним хвостовиком. Така геометрія доречна під час роботи із заглибленими ділянками, високими деталями, профілем та іншими заготовками, до яких патрон або корпус дриля неможливо підвести впритул.
Інструмент виготовлений зі швидкорізальної сталі HSS. Робоча частина має дві спіральні канавки: різальна зона формує отвір, а канавки виводять утворену стружку назовні. Номінальний діаметр 3,0 мм підходить для завдань, де потрібен отвір відповідного розміру, проте фактичний результат залежить від стану заточування, жорсткості встановлення, биття патрона, режиму різання та властивостей оброблюваного металу.
Основні параметри
- Призначення: свердління металевих заготовок.
- Тип: подовжене спіральне свердло довгої серії.
- Номінальний діаметр: 3,0 мм.
- Матеріал інструмента: швидкорізальна сталь HSS.
- Стандарт виконання: DIN 340.
- Загальна довжина для розміру 3,0 мм: 100 мм.
- Довжина спіральної частини: 66 мм.
- Хвостовик: прямий циліндричний, діаметром 3,0 мм.
Як підібрати свердло
Перед вибором зіставте три параметри: потрібний діаметр отвору, необхідний виліт і можливості патрона. Хвостовик діаметром 3,0 мм має надійно затискатися без перекосу, а довжини 100 мм повинно вистачати для доступу до зони свердління. Водночас довжина спіральної частини 66 мм не означає таку саму допустиму глибину отвору за будь-яких умов. Практична глибина залежить від відведення стружки, охолодження, жорсткості обладнання та конфігурації деталі.
Подовжене тонке свердло потребує акуратнішого встановлення, ніж короткий інструмент того самого діаметра. Заготовку фіксують нерухомо, хвостовик затискають рівно, а перед початком перевіряють відсутність помітного биття. Щоб зменшити ризик відведення вістря вбік, центр отвору доцільно попередньо намітити. Частоту обертання та подачу добирають відповідно до марки й твердості металу, глибини отвору та застосованого обладнання; одного універсального значення обертів для всіх матеріалів немає.
Рекомендації щодо роботи
Під час заглиблення потрібно контролювати вільний вихід стружки спіральними канавками. Якщо стружка накопичується, свердління виконують поетапно, періодично виводячи інструмент з отвору. Це особливо актуально для довгого свердла малого діаметра: забиті канавки збільшують навантаження, нагрівання та ймовірність поломки. Не варто компенсувати слабке різання надмірним натисканням — затуплені або пошкоджені крайки потребують обслуговування чи заміни інструмента.
Свердло слід замінити за наявності сколів різальної частини, стійкого биття, помітного затуплення або деформації. Для збереження прямолінійності отвору інструмент подають уздовж осі, без бокового зусилля. Після роботи канавки очищають від стружки, а свердло зберігають так, щоб тонка робоча частина не контактувала з важким інструментом. Модель підходить для майстерні, ремонтної дільниці та побутових операцій, де потрібні діаметр 3,0 мм і збільшена довжина за DIN 340.
Характеристики
- Доступність
- У наявності
- Ціна
- 27 грн.
- Групи товарів