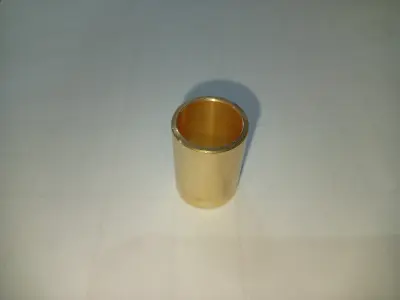
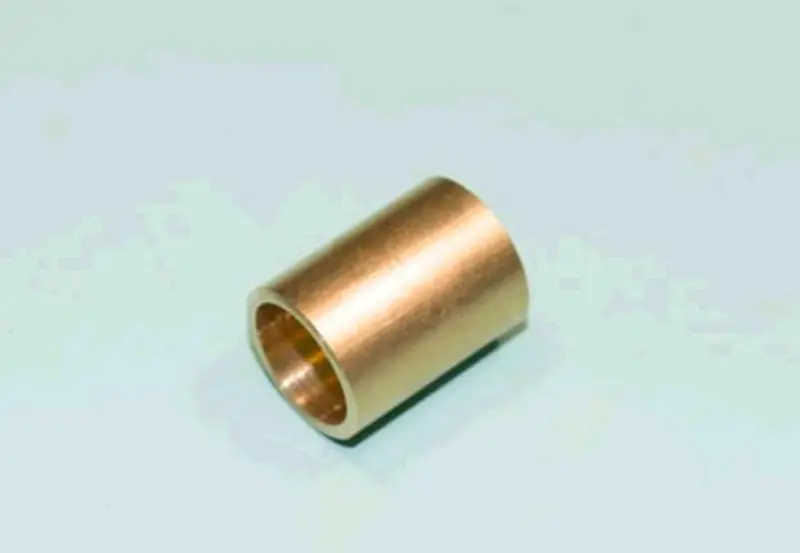
Втулка верхней головки шатуна ИЖ ЮПИТЕР JING, латунь, Ø14 мм
Описание
Латунная втулка верхней головки шатуна ИЖ ЮПИТЕР JING с обозначением Ø14 мм устанавливается в соединении шатуна с поршневым пальцем. Она образует поверхность скольжения, по которой палец перемещается при качании шатуна. От состояния этой пары зависят зазор в соединении и отсутствие ударных нагрузок: изношенная втулка уже не удерживает палец с требуемой точностью.
Когда нужна замена
Втулку проверяют при заметном люфте пальца, стуке в верхней части двигателя и разборке поршневой группы. Поводом для замены служат задиры, глубокие риски, неравномерная выработка и овальность отверстия. Один лишь звук не определяет неисправность: после разборки нужно отдельно оценить втулку, сам палец и его посадку в поршне. Новый вкладыш скольжения не устранит износ соседних деталей.
Недостаточная смазка, загрязнение и работа с увеличенным зазором ускоряют повреждение трущихся поверхностей. При слишком тесной посадке палец может двигаться с заеданием и перегреваться, при чрезмерно свободной — разбивать отверстие ударной нагрузкой. Поэтому замена втулки требует проверки сопряжения, а не только удаления старой детали и запрессовки новой.
Что сверить при подборе
Деталь имеет цилиндрическую форму со сквозным отверстием. Обозначение Ø14 мм нужно учитывать вместе с остальными размерами: одного диаметра недостаточно для оценки посадки. Сопоставьте наружный диаметр и длину втулки со снятой деталью, измерьте отверстие верхней головки шатуна и поршневой палец. Особенно внимательно проверяйте размеры, если шатун или коленвал ранее заменяли.
На изношенной втулке полезно измерять отверстие в нескольких направлениях и по длине: так легче обнаружить овальность и не принять выработку за нужный размер. Окончательные требования к зазору и натягу берут из ремонтной документации двигателя. Также сверяют расположение каналов подвода смазки в шатуне и соответствующие элементы старой втулки. Несовпадение может нарушить поступление масла к пальцу.
Особенности установки
Старую втулку выпрессовывают с опорой непосредственно возле верхней головки, не передавая усилие через весь шатун. Посадочное отверстие очищают и осматривают: повреждения, следы проворачивания и потерю формы нельзя исправить простой установкой новой втулки. Запрессовку выполняют подходящей оправкой, удерживая деталь без перекоса и контролируя её положение относительно торцов головки и путей подачи смазки.
После запрессовки внутренний размер может измениться. Проверяют отверстие и, если требуется по ремонтной технологии, выполняют окончательную обработку под палец с сохранением правильной геометрии. Подгонка случайным абразивом способна оставить конусность и частицы, которые быстро повредят пару трения. Для этой работы нужны измерительный инструмент и оснастка; точный зазор нельзя определить только на ощупь.
Перед сборкой удаляют стружку и загрязнения, проверяют проходы смазки и смазывают сопрягаемые поверхности. Вместе со втулкой осматривают палец, отверстия в бобышках поршня и его стопорные кольца; повреждённые детали заменяют. Итоговая проверка — соответствие посадки ремонтным требованиям, отсутствие заедания и правильная фиксация пальца.
Характеристики
- Доступность
- В наличии
- Цена
- 58 грн.
- Группы товаров